न्यूमेटिक डॉट पीन मार्किंग मशीनों में कम मार्किंग गहराई की समस्या का निवारण
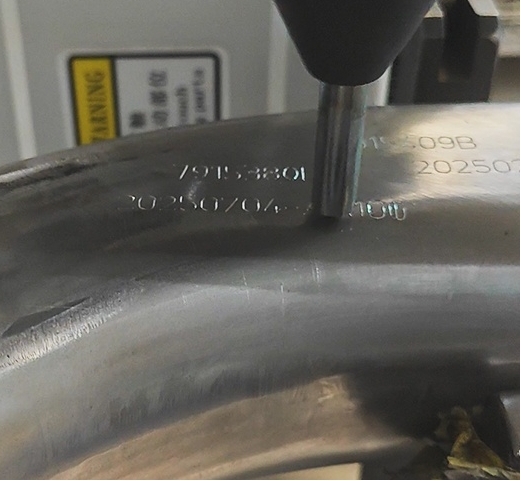
जब वायवीय बिंदु पीन अंकन मशीन यदि अपेक्षित अंकन गहराई प्राप्त करने में विफलता होती है, तो इसके परिणामस्वरूप होने वाली श्रृंखला प्रतिक्रिया जल्द ही उत्पादन लाइन पर प्रकट होगी: दो-आयामी डेटा मैट्रिक्स कोड को स्कैन और पहचाना नहीं जा सकता है, बाद की पाउडर छिड़काव प्रक्रिया के दौरान अक्षर पूरी तरह से ढक जाते हैं, और यहां तक कि गुणवत्ता प्रणाली ऑडिट में वर्कपीस को अयोग्य घोषित किए जाने का सीधा परिणाम भी हो सकता है।
अधिकांश औद्योगिक अनुप्रयोगों में, अपर्याप्त या अंकन की गहराई में असंगति यह बड़ी उपकरण खराबी के कारण नहीं होता, बल्कि गैस आपूर्ति प्रणाली, घिसावट जैसी छोटी-छोटी बातों के कारण होता है। अंकन सुई/यांत्रिक घटकोंक्लीयरेंस स्पेस का अलाइनमेंट और सॉफ्टवेयर की टाइमिंग सेटिंग्स। यह गाइड आपको अपर्याप्त मार्किंग डेप्थ की समस्या को शीघ्रता से पहचानने और हल करने में मदद करने के लिए एक व्यवस्थित समस्या निवारण ढांचा प्रदान करती है।
डॉट पीन मार्किंग की गहराई के लिए त्वरित निदान मैट्रिक्स
मार्किंग हेड को खोलने या सिस्टम पैरामीटर को समायोजित करने से पहले मूल कारण का पता लगाने के लिए इस त्वरित निदान तालिका का उपयोग करें।
| लक्षण / निरीक्षण क्षेत्र | संभावित मूल कारण | अनुशंसित सुधारात्मक कार्रवाई |
| मार्किंग के दौरान वायु दाब में उतार-चढ़ाव होता है। | वायु प्रवाह में रुकावट, फिल्टर जाम होना, या आपूर्ति कम होना | एफआरएल फिल्टर को साफ करें; सप्लाई लाइन का व्यास बढ़ाएं; स्थिर दबाव को 0.5 – 0.6 एमपीए पर सेट करें। |
| अक्षर धुंधले, चौड़े या कुंद होते हैं। | घिसा हुआ, टूटा हुआ या कुंद कार्बाइड स्टाइलस टिप | स्टाइलस पॉइंट एंगल (90 डिग्री या 120 डिग्री) की जांच करें; स्टाइलस पिन को फिर से ग्राइंड करें या बदलें। |
| समतल भागों में गहराई में असमानता | गलत स्टैंडऑफ़ दूरी या ढीला Z-अक्ष फिक्स्चर | क्लीयरेंस गैप को 2-4 मिमी पर रीसेट करें; ढीलेपन को खत्म करने के लिए फिक्स्चर बोल्ट को कस दें। |
| उच्च गति पर प्रभाव बल कम हो जाता है | सोलनॉइड वाल्व की धीमी प्रतिक्रिया या आंतरिक कार्बन जमाव | सोलेनोइड वाल्व पोर्ट को साफ करें; यदि स्विचिंग में देरी निर्धारित सीमा से अधिक हो जाती है तो वाल्व कोर को बदल दें। |
| उच्च वायु दाब के बावजूद बिंदु उथले हैं | कंट्रोलर सॉफ्टवेयर में गति बहुत तेज़ सेट हो गई है | मार्किंग की गति कम करें; सेटिंग्स में डॉट के ठहरने का समय/पल्स की चौड़ाई बढ़ाएं। |
कम मार्किंग गहराई के 5 मूल कारण
यदि आपकी मशीन अपेक्षित विनिर्देशों के अनुसार धातु में प्रवेश नहीं कर रही है, तो इन पांच महत्वपूर्ण क्षेत्रों का क्रम से निरीक्षण करें।
स्टेप 1: अपर्याप्त वायु दाब और गतिशील दाब में गिरावट (0.4 – 0.6 एमपीए)
- फ्रंट-एंड कंप्रेसर गैस आपूर्ति -> मार्किंग के समय एफआरएल न्यूमेटिक ट्रिपलेक्स यूनिट के डायनेमिक प्रेशर ड्रॉप के परीक्षण पर ध्यान केंद्रित करें।
- एफआरएल फिल्टर दबाव विनियमन वाल्व स्थैतिक दाब और गतिशील कार्यकारी दाब के बीच अंतर की तुलना करें और उसकी पुष्टि करें।
- उच्च आवृत्ति विद्युत चुम्बकीय वाल्व -> वाल्व की मिलीसेकंड-स्तर की प्रतिक्रिया गति और निकास की सुगमता की जांच करें।
- हेड सिलेंडर/नीडल स्लीव पर निशान लगाएं -> सुई की नोक के बीच 2-4 मिमी के अंतर (स्टैंड-ऑफ दूरी) को सत्यापित और कैलिब्रेट करें।
- एफआरएल न्यूमेटिक ट्रिपलेक्स यूनिट की जांच करें: फ़िल्टर-रेगुलेटर-ऑयल मिस्ट डिवाइस (FRL) की स्थिति की जाँच करें। यदि 5 माइक्रोन (5 μm) फ़िल्टर एलिमेंट जाम हो जाता है, तो इससे अत्यधिक प्रतिरोध उत्पन्न होगा, जिसके परिणामस्वरूप निरंतर मार्किंग के दौरान डायनेमिक प्रेशर में अचानक गिरावट आएगी और इम्पैक्ट फ़ोर्स कम हो जाएगा।
- निर्धारित आपूर्ति दबाव को कैलिब्रेट करें: उपकरण के गतिशील कार्यशील दबाव को 0.4-0.6 एमपीए (60-90 पीएसआई) पर सटीक रूप से सेट करें। जब कार्यशील दबाव 0.4 एमपीए से कम होता है, तो प्रभाव सुई की अवरोहण गति और प्रभाव ऊर्जा में उल्लेखनीय कमी आएगी।
- वायु स्रोत नली का व्यास जांचें: 8 मिमी से कम आंतरिक व्यास वाली नली या अत्यधिक लंबी आपूर्ति नली का उपयोग करने से प्रवाह में गंभीर रुकावट आएगी। त्वरित उच्च-प्रवाह आपूर्ति सुनिश्चित करने के लिए मार्किंग हेड के पास वाली नली को बड़े व्यास वाली, कम दूरी की विशेष वायवीय नली से बदलने की सलाह दी जाती है।
स्टेप 2: घिसा हुआ कार्बाइड स्टाइलस पिन और थकान के कारण खराब हुआ रिटर्न स्प्रिंग
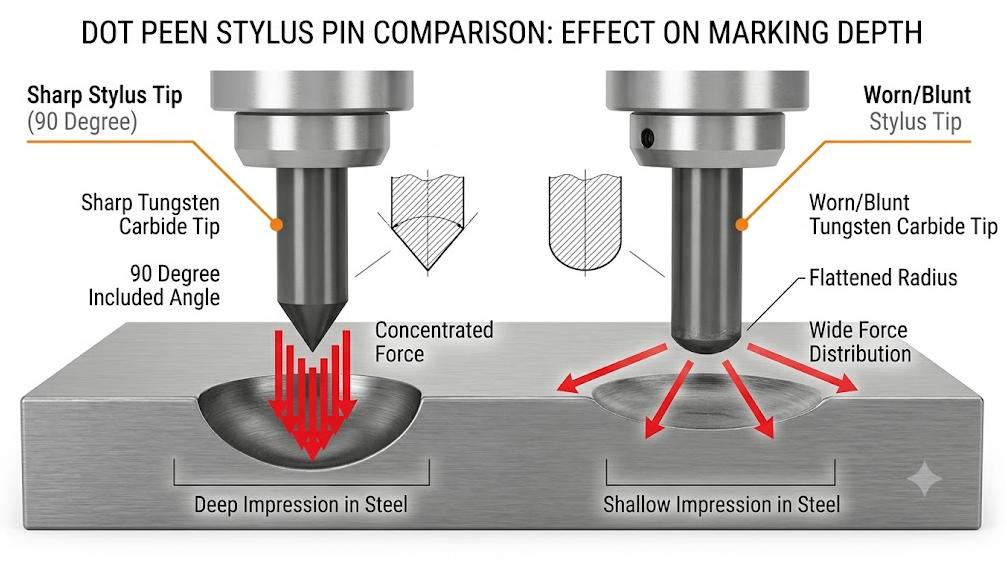
RSI टंगस्टन कार्बाइड अंकन सुई इसे लाखों उच्च आवृत्ति और उच्च शक्ति वाले प्रभावों को सहन करने की आवश्यकता होती है। समय के साथ, सुई की नोक के भौतिक घिसाव से प्रभाव संपर्क सतह का ज्यामितीय आकार बदल जाएगा, जिससे प्रभाव ऊर्जा का महत्वपूर्ण अवशोषण और क्षय होगा।
- सुई की नोक की ज्यामिति की जाँच करें और उसे ठीक करें: मार्किंग सुई को निकालें और मैग्निफाइंग ग्लास से सुई की नोक की स्थिति का निरीक्षण करें। गोल या टूटी हुई सुई की नोक प्रभाव बल को अधिक सतह क्षेत्र में फैला देगी, जिसके परिणामस्वरूप मार्किंग की गहराई में काफी कमी आएगी। टंगस्टन कार्बाइड सुई की नोक को फ़ैक्टरी द्वारा निर्धारित कोण (गहरी संरचनाओं पर मार्किंग के लिए आमतौर पर 90°; पतली शीट पर मार्किंग के लिए आमतौर पर 120°) पर पुनः ग्राइंड किया जाना चाहिए।
- आंतरिक रिटर्न स्प्रिंग के प्रदर्शन का परीक्षण: यदि रिटर्न स्प्रिंग थकान के कारण खराब हो जाती है और मार्किंग सुई को उसकी मूल स्थिति में तुरंत वापस खींचने में असमर्थ होती है, तो इससे सुई के पुनःस्थापन में देरी होगी, दोहरे प्रभाव के निशान बनेंगे या पीछे की ओर खरोंचें पड़ेंगी, जिससे समग्र मार्किंग छाप कम गहरी हो जाएगी। यदि स्प्रिंग में स्पष्ट रूप से कुंडलित विकृति या प्रत्यास्थ बल में कमी देखी जाती है, तो इसे तुरंत बदल देना चाहिए।
- मार्किंग सुई के आवरण की आंतरिक गुहा की गहन सफाई: मार्किंग नीडल स्लीव कैविटी के अंदर धातु की धूल और छोटे-छोटे टुकड़े जमा हो सकते हैं। मार्किंग नीडल को निकालने के बाद, अंदर की अशुद्धियों को साफ करने के लिए क्लीनिंग सॉल्वेंट का इस्तेमाल करें और इसे अच्छी तरह सुखा लें। गाइडिंग नीडल स्लीव के अंदर गाढ़ा ग्रीस न लगाएं, क्योंकि गाढ़ा ग्रीस चिपचिपा प्रतिरोध पैदा करेगा, जिससे मार्किंग नीडल की हाई-फ्रीक्वेंसी इम्पैक्ट स्पीड में गंभीर बाधा आएगी।
चरण 3: गलत स्टैंडऑफ़ क्लीयरेंस गैप
अंतर की दूरी (अर्थात्, पूरी तरह से पीछे खींची गई अवस्था में सुई की नोक और वर्कपीस की सतह के बीच की दूरी) यह निर्धारित करती है कि क्या अंकन सुई प्रभाव के क्षण में अपनी अधिकतम गति तक पहुंच सकती है।
- अत्यधिक अंतर (5 मिमी से अधिक): निष्क्रिय गति के दौरान मार्किंग सुई अपनी अधिकतम सीमा तक पहुंच जाती है, और धातु से टकराने से पहले उसकी गतिज ऊर्जा कम होने लगती है।
- अपर्याप्त अंतराल (1.5 मिमी से कम): सिलेंडर कक्ष में अधिकतम दबाव स्थापित होने से पहले ही मार्किंग सुई वर्कपीस से टकरा जाती है।
समाधान: Z-अक्ष की ऊँचाई को समायोजित करें और सुई की नोक और वर्कपीस के बीच की दूरी को 2 मिमी से 4 मिमी के बीच सख्ती से नियंत्रित करें। साथ ही, यह सुनिश्चित करें कि वर्कपीस को मजबूती से क्लैंप किया गया हो ताकि मार्किंग रेजोनेंस के कारण होने वाली ऊर्जा हानि पूरी तरह से समाप्त हो जाए।
चरण 4: उच्च आवृत्ति वाले सोलनॉइड वाल्व में विलंब या अवरोध
उच्च आवृत्ति वाला विद्युत चुम्बकीय वाल्व, मार्किंग सिलेंडर को दी जाने वाली संपीड़ित वायु तरंगों की आवृत्ति को नियंत्रित करता है। विद्युत चुम्बकीय वाल्व की सेवा अवधि बढ़ने के साथ, आंतरिक रबर सील पुरानी होकर फैल जाती हैं, और जमा हुआ तेल का गाढ़ा पदार्थ वाल्व कोर की फिसलने की प्रतिक्रिया गति को काफी धीमा कर देता है।
- विद्युत चुम्बकीय वाल्व प्रतिक्रिया विलंब का निदान: जब अंकन की गति (अंकन आवृत्ति) बढ़ाई जाती है, यदि अंकन की गहराई काफी कम हो जाती है, तो यह इंगित करता है कि विद्युत चुम्बकीय वाल्व उच्च-आवृत्ति गैस स्पंदनों के तहत तीव्र स्विचिंग प्राप्त करने में असमर्थ है, जिसके परिणामस्वरूप गंभीर नियंत्रण विलंब होता है।
- निरीक्षण और मरम्मत के उपाय: इलेक्ट्रोमैग्नेटिक वाल्व को निकालें और वाल्व पैसेज और वाल्व कोर को साफ करने के लिए प्रोफेशनल इलेक्ट्रॉनिक कॉन्टैक्ट क्लीनर का उपयोग करें। यदि आंतरिक सील घिस गई हों या विकृत हो गई हों, तो इलेक्ट्रोमैग्नेटिक वाल्व असेंबली को सीधे बदल देना चाहिए, और उच्च-आवृत्ति मार्किंग के लिए विशेष रूप से डिज़ाइन किए गए हाई-स्पीड रिस्पॉन्स वाले इलेक्ट्रोमैग्नेटिक वाल्व को प्राथमिकता देनी चाहिए।
चरण 5: सॉफ़्टवेयर पैरामीटर बेमेल
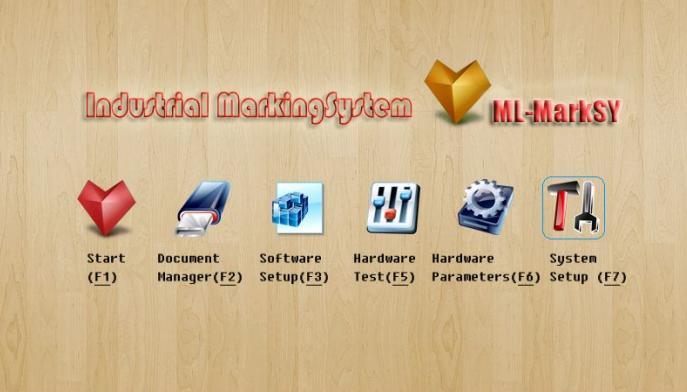
मोशन कंट्रोलर (जैसे कि थोरक्स सिस्टम) के भीतर मोशन पैरामीटर की अनुचित सेटिंग भी न्यूमेटिक इम्पैक्ट स्ट्रोक को पूरी तरह से रिलीज होने से रोक सकती है।
- मार्किंग गति (फीड दर): यदि सिलेंडर के पूरी तरह से विस्तारित होने और स्ट्राइकिंग पूरी होने से पहले X/Y अक्ष गति तंत्र अगले निर्देशांक बिंदु पर चला जाता है, तो यह वर्तमान मार्किंग स्ट्रोक को जबरदस्ती बाधित कर देगा। यह अनुशंसा की जाती है कि फीड दर को 15% से 20% तक कम करके यह जांचा जाए कि मार्किंग की गहराई में सुधार हुआ है या नहीं।
- पल्स की अवधि / ठहराव का समय (ड्वेल टाइम): सोलेनोइड वाल्व के ठहराव समय पैरामीटर को 2 मिलीसेकंड से बढ़ाकर 5 मिलीसेकंड कर दें। इससे यह सुनिश्चित होता है कि वाल्व के निकास मोड में जाने से पहले संपीड़ित हवा को सिलेंडर कक्ष को पूरी तरह से भरने के लिए पर्याप्त समय मिल जाए, जिससे प्रभाव ऊर्जा का पूर्ण निष्कासन सुनिश्चित हो सके।
यदि आपको अपने कंट्रोलर पर डॉट फ्रीक्वेंसी या पल्स टाइमिंग को एडजस्ट करने की आवश्यकता है, तो हमारे यहां देखें। थॉर्क्स कंट्रोलर मैनुअल और सॉफ्टवेयर डाउनलोड सटीक पैरामीटर सेटअप के लिए पृष्ठ।
मार्किंग की गहराई सुनिश्चित करने के लिए निवारक रखरखाव चेकलिस्ट
उपयोग के दौरान निशान की गहराई को धीरे-धीरे कम होने से रोकने के लिए, कार्यशाला की दैनिक और साप्ताहिक नियमित निवारक रखरखाव (पीएम) प्रक्रियाओं में निम्नलिखित मुख्य निरीक्षण मदों को शामिल करने की अनुशंसा की जाती है:
प्रत्येक शिफ्ट शुरू होने से पहले (शिफ्ट शुरू होने से पहले) दैनिक सिस्टम निरीक्षण।
वायवीय संघनित जल का निर्वहन: एफआरएल न्यूमेटिक ट्रिपलेक्स यूनिट के वाटर कप के निचले हिस्से में स्थित मैनुअल ड्रेन वाल्व को दबाकर जमा हुए पानी को पूरी तरह से निकाल दें, जिससे नमी को अंदर जाने और आंतरिक इलेक्ट्रोमैग्नेटिक वाल्व और सिलेंडरों को खराब होने से रोका जा सके।
गतिशील कार्यशील गैस के दबाव की पुष्टि करें: एक बार मार्किंग परीक्षण करें, निरीक्षण करें और पुष्टि करें कि मार्किंग लोड के तहत प्रेशर गेज 0.5 एमपीए से 0.6 एमपीए पर स्थिर रहता है।
वर्कपीस क्लैम्पिंग की कठोरता की पुष्टि करें: यह सुनिश्चित करें कि वर्कपीस फिक्स्चर में मजबूती से जकड़ा हुआ हो - प्रभाव प्रक्रिया के दौरान वर्कपीस का कोई भी मामूली विस्थापन, लोचदार विरूपण या अनुनाद प्रभाव ऊर्जा को काफी हद तक अवशोषित कर लेगा।
सप्ताह में एक बार सप्ताहांत पर यांत्रिक रखरखाव किया जाता है (रखरखाव के लिए साप्ताहिक रूप से वाहन बंद रहता है)
मार्किंग सुई और सुई स्लीव कैविटी की गहन सफाई: फिक्सिंग नट को हटा दें, हार्ड अलॉय मार्किंग सुई को बाहर निकालें, और एक सूखे और धूल रहित कपड़े से सुई के आवरण की भीतरी दीवार को अच्छी तरह से पोंछकर जमा हुए धातु के मलबे को हटा दें।
सुई की नोक की ज्यामितीय अखंडता की जाँच करें: तेज रोशनी में, कार्बाइड सुई की नोक का ध्यानपूर्वक निरीक्षण करें ताकि यह पता चल सके कि उसमें कोई मामूली खरोंच, गोल कोनों का चपटा होना या असामान्य घिसाव तो नहीं है।
न्यूमेटिक सिस्टम की वायुरोधी क्षमता का परीक्षण: न्यूमेटिक क्विक कनेक्टर और सोलेनोइड वाल्व के एग्जॉस्ट पोर्ट के पास साबुन का पानी लगाएं। इससे हवा के छोटे-मोटे रिसावों को तुरंत पहचानने और दूर करने में मदद मिलती है, जिससे सिस्टम के वायु दाब में होने वाली अप्रत्यक्ष कमी को रोका जा सकता है।
प्रतिस्थापन पुर्जे और निःशुल्क तकनीकी सहायता प्राप्त करें
यदि उपरोक्त समस्या निवारण चरणों को क्रम से पूरा करने के बाद भी अंकन की गहराई प्रक्रिया की आवश्यकताओं को पूरा नहीं करती है, तो उपकरण में अंकन सुई असेंबली का गंभीर घिसाव, उच्च-आवृत्ति विद्युत चुम्बकीय वाल्व के प्रदर्शन में कमी, या ड्राइव बोर्ड में हार्डवेयर-स्तर की खराबी हो सकती है।
कृपया स्वतंत्र महसूस करें हमारी तकनीकी इंजीनियरिंग टीम से संपर्क करें आप किसी भी समय व्यक्तिगत ऑनलाइन निदान सहायता के लिए हमसे संपर्क कर सकते हैं; आप कठोर मिश्र धातु अंकन सुई, उच्च-आवृत्ति विद्युत चुम्बकीय वाल्व और संबंधित वायवीय कोर घटकों को भी सीधे ऑर्डर कर सकते हैं, जिनका मूल कारखाने द्वारा कड़ाई से परीक्षण किया गया है!