फ्लैंज और वाल्व मार्किंग मशीन के लिए स्थायी पहचान हेतु मार्गदर्शिका
औद्योगिक खरीदार मार्गदर्शिका
फ्लेंज और वाल्व मार्किंग मशीन को स्टील पर केवल पठनीय कोड छोड़ने से कहीं अधिक कार्य करना होता है। उसे चिह्नित स्थान को स्वीकृत स्थान पर बनाए रखना होता है, पेंट, ब्लास्टिंग, तेल और हैंडलिंग के प्रभावों को सहन करना होता है, और यह सब गोल या भारी भागों पर करना होता है जो ऑपरेटर द्वारा फिक्स्चर बदलने या वर्कपीस को घुमाने पर हिल सकते हैं। जो खरीदार केवल मशीन के ढांचे की तुलना करते हैं, वे फिक्स्चर, पहुंच कोण, निरीक्षण और डाउनटाइम जैसे विवरणों को नजरअंदाज कर देते हैं, जो यह निर्धारित करते हैं कि वास्तविक संयंत्र में चिह्नित कार्य उपयोगी रहेगा या नहीं।
यह मार्गदर्शिका व्यावहारिक बी2बी चयन पर केंद्रित है। इसमें यह बताया गया है कि कौन सा डेटा तैयार करना है, पैरामीटर सीमाएँ कहाँ दिखाई देती हैं, एक सामान्य मार्किंग वर्कफ़्लो कैसे चलना चाहिए, कौन से गुणवत्ता जाँच ट्रैसेबिलिटी की सुरक्षा करते हैं, और सार्वभौमिक विशिष्टताओं या अनुमानित गति को गढ़े बिना डाउनटाइम और सुरक्षा के बारे में कैसे सोचना है।
- किस पार्ट फैमिली को चिह्नित किया जा रहा है: बेयर फ्लेंज, असेंबल्ड वाल्व बॉडी, कोटेड फ्लेंज, या मिक्स्ड एसकेयू?
- क्या चिह्न को केवल दृश्य पठनीयता की आवश्यकता है, या इसके लिए क्यूआर या डेटा मैट्रिक्स सत्यापन की भी आवश्यकता है?
- क्या मार्किंग के बाद उस मार्क को ब्लास्टिंग, रीपेंटिंग, जंग से बचाव या बाहरी उपयोग जैसी प्रक्रियाओं के संपर्क में लाया जाएगा?
- क्या पुर्जे को एक स्थिर स्थान पर फिक्स किया जा सकता है, या क्या ऑपरेटर को एक बड़े स्थापित घटक को चिह्नित करना होगा?
- संयंत्र में किस स्तर का परिवर्तन, रखरखाव और ऑपरेटर प्रशिक्षण बिना डाउनटाइम का जोखिम पैदा किए स्वीकार किया जा सकता है?
1. आपूर्तिकर्ता की तुलना करने से पहले सही जानकारी तैयार करें
सही मार्किंग मशीन की सिफारिश करने के लिए सबसे पहले पुर्जों से संबंधित वास्तविक डेटा आवश्यक है। फ्लैंज और वाल्व के मामले में, खरीदारों को सामग्री की सटीक श्रेणी, मार्क लगाने की जगह, सामग्री का प्रारूप, कोटिंग या उपयोग के बाद मार्क का पठनीय रहना आवश्यक है या नहीं, और पुर्जे को मशीन तक कैसे पहुंचाया जाता है, इन सभी बातों को परिभाषित करना चाहिए। इन जानकारियों के बिना, आपूर्तिकर्ता अक्सर एक सामान्य मशीन की सिफारिश करते हैं जो कैटलॉग में तो आकर्षक दिखती है, लेकिन फ्लैंज के घूमने, वाल्व की ढलाई के कारण पहुंच सीमित होने, या कोड का आकार मशीन की क्षमता से अधिक होने पर विफल हो जाती है।
- उस विशेष फ्लैंज या वाल्व परिवार की तस्वीरें एकत्र करें, जिसमें इच्छित चिह्न क्षेत्र और उसके आसपास के किसी भी उभार, छेद या प्रोट्रूज़न शामिल हों।
- यह परिभाषित करें कि सामग्री सीरियल टेक्स्ट, बैच कोड, क्यूआर कोड, डेटा मैट्रिक्स या मिश्रित ट्रेसिबिलिटी स्ट्रिंग है या नहीं।
- यह स्पष्ट करें कि जब पुर्जा स्टेशन पर पहुंचता है तो वह कच्चा होता है, रंगा हुआ होता है, मशीनीकृत होता है, तेल से सना होता है या पहले से ही असेंबल किया हुआ होता है।
- उत्पादन संबंधी अपेक्षाएं बताएं: कभी-कभार सेवा चिह्न, बैच उत्पादन, या एकीकृत लाइन ट्रेसिबिलिटी।
- ध्यान दें कि क्या संयंत्र घूर्णी समर्थन, क्लैम्पिंग फिक्स्चर या समर्पित वर्कस्टेशन फुटप्रिंट को स्वीकार कर सकता है।
2. मापदंड की सीमाएं सार्वभौमिक संख्या द्वारा नहीं, बल्कि कर्तव्य द्वारा परिभाषित की जानी चाहिए।
औद्योगिक खरीदार अक्सर एक सार्वभौमिक दबाव, बल या गहराई लक्ष्य की मांग करते हैं, लेकिन फ्लेंज और वाल्व परियोजनाओं में ऐसा कम ही देखने को मिलता है। स्टेनलेस फ्लेंज, कास्ट वाल्व बॉडी, पेंटेड सर्विस वाल्व और मशीनीकृत सीलिंग पार्ट्स एक समान प्रतिक्रिया नहीं देते हैं। व्यावहारिक तरीका यह है कि पहले व्यावसायिक आवश्यकता को परिभाषित किया जाए: क्या पठनीय रहना चाहिए, कहाँ और किन चरणों के बाद। फिर मशीन और प्रक्रिया विंडो का वास्तविक पार्ट पर नमूना परीक्षण किया जाना आवश्यक है।
| सीमा को परिभाषित करना | उत्तर देने योग्य प्रश्न | यह मशीन चयन को क्यों प्रभावित करता है |
|---|---|---|
| स्थायित्व लक्ष्य | क्या यह कोड पेंट, ब्लास्टिंग, जंग से सुरक्षा, परिवहन के दौरान होने वाले घर्षण या फील्ड क्लीनिंग को झेलने में सक्षम होना चाहिए? | आवश्यक स्थायित्व के आधार पर यह बदल जाता है कि कितना इंडेंटेशन या कंट्रास्ट मार्जिन आवश्यक है और क्या नमूना परीक्षण में प्रक्रिया के बाद होने वाले दुरुपयोग को शामिल किया जाना चाहिए। |
| कोड ज्यामिति | क्या यह मार्क प्लेन टेक्स्ट, डीप सीरियल टेक्स्ट, क्यूआर कोड या डेटा मैट्रिक्स है, और इसके लिए कितनी जगह उपलब्ध है? | सघन कोड या तंग स्थान होने पर, मशीन की मुख्य गति की तुलना में फिक्स्चर की स्थिरता और मार्क-एरिया तक पहुंच अधिक महत्वपूर्ण हो सकती है। |
| भाग स्थिरता | क्या निकला हुआ भाग सपाट रहता है, लुढ़कता है, लंबवत लटका रहता है, या वाल्व बॉडी के चारों ओर सहारे की आवश्यकता होती है? | पुर्जों की हलचल एक स्वीकार्य नमूने को भी दैनिक पुन:कार्य में बदल सकती है, भले ही मशीन स्वयं ऐसा करने में सक्षम हो। |
| सतह खत्म | क्या अंकन से पहले भाग को रफ कास्ट किया जाता है, मशीनीकृत किया जाता है, पेंट किया जाता है या उस पर कोटिंग की जाती है? | फिनिशिंग से कंट्रास्ट में बदलाव आता है और निरीक्षण टीम प्रक्रिया को अधिक जटिल बनाए बिना कितनी आसानी से पास की पुष्टि कर सकती है, यह भी बदल जाता है। |
| स्वीकृति नियम | मार्क पर हस्ताक्षर कौन करता है: ऑपरेटर, QA, ग्राहक निरीक्षक या डाउनस्ट्रीम स्कैनर? | अस्पष्ट पास नियम अक्सर एक स्थिर निरीक्षण मानक के बजाय अनावश्यक गहराई संबंधी अनुरोधों को जन्म देता है। |
इसलिए, नमूना परीक्षण में न्यूनतम स्थिर प्रक्रिया पर ध्यान केंद्रित किया जाना चाहिए जो टिकाऊपन और सुगमता के नियम को पूरा करती हो। इससे खरीदार को एक उपयोगी परिचालन सीमा मिलती है, बिना किसी सार्वभौमिक बल, गति या गहराई का आविष्कार किए, जो विभिन्न परियोजनाओं में लागू न हो सके।
3. प्रतियोगिता में स्थान और पहुंच ही अक्सर असली विजेता का फैसला करते हैं।
कई फ्लैंज और वाल्व के पुर्जे भारी, असुविधाजनक या लुढ़कने के प्रति संवेदनशील होते हैं। इसका मतलब है कि फिक्सचर और पहुंच अक्सर ब्रोशर में दिए गए विवरण से कहीं अधिक महत्वपूर्ण होते हैं। एक मशीन जो सपाट कूपन पर अच्छी तरह से निशान लगाती है, वह भी दोबारा काम करने की आवश्यकता पैदा कर सकती है यदि ऑपरेटर बड़े वाल्व बॉडी को सही स्थिति में नहीं रख पाता है, यदि दबाव के कारण फ्लैंज खिसक जाता है, या यदि निशान क्षेत्र बोल्ट सर्कल या घुमावदार किनारे के करीब स्थित होता है। खरीदारों को केवल मार्किंग हेड का ही नहीं, बल्कि पूरी प्रक्रिया का मूल्यांकन करना चाहिए।
- जब बैच की स्थिरता और दोहराव गतिशीलता से अधिक मायने रखते हों, तो समर्थित स्टेशन का उपयोग करें।
- हैंडहेल्ड या फ्लेक्सिबल एक्सेस का उपयोग केवल तभी करें जब पार्ट बहुत बड़ा हो, पहले से ही स्थापित हो या उसे किसी निश्चित स्टेशन पर लाना अव्यावहारिक हो।
- वाल्व बॉस, बोल्ट होल वाले फ्लैंज और उभरे हुए सीलिंग सतहों के आसपास हेड क्लीयरेंस और ऑपरेटर की दृष्टि रेखाओं की जांच करें।
- क्यूआर या डेटा मैट्रिक्स मार्किंग के दौरान फिक्स्चर रोटेशन और री-पोजिशनिंग को कैसे नियंत्रित करता है, इसकी पुष्टि करें।
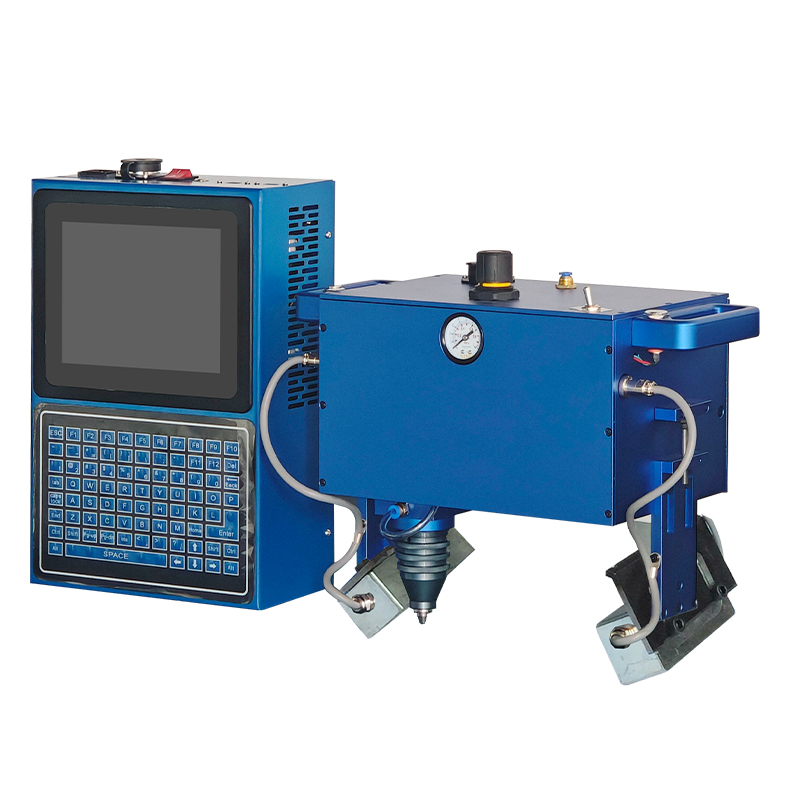
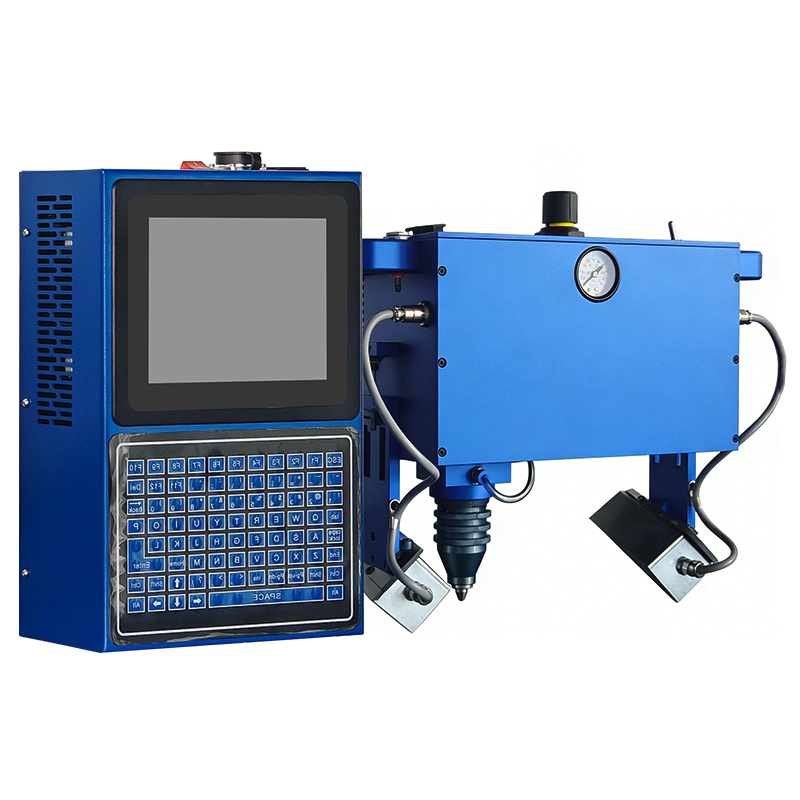
किसी मानक औद्योगिक मार्ग का मूल्यांकन करते समय, न्यूमेटिक डॉट पीन मार्कर पेज यह सही मूल संदर्भ है। यह खरीदारों को अनुकूलन का अनुरोध करने से पहले कठोर वर्कस्टेशन लॉजिक की तुलना अधिक लचीले सेवा-पक्ष उपयोग मामलों से करने में मदद करता है।
4. सेटअप से लेकर सुरक्षित स्टॉप तक एक व्यावहारिक संचालन प्रक्रिया
फ्लैंज और वाल्व मार्किंग मशीन खरीदते समय कार्यप्रवाह को ध्यान में रखना चाहिए। यह कार्यप्रवाह उत्पादन, गुणवत्ता और रखरखाव संबंधी अपेक्षाओं को सुसंगत बनाता है और टीमों को प्रक्रिया संबंधी उन समस्याओं को मशीन की खराबी समझने से रोकता है जिन्हें रोका जा सकता था।
- पुर्जे के स्टेशन में प्रवेश करने से पहले सही पार्ट फैमिली, वर्क ऑर्डर और अनुमोदित ट्रेसिबिलिटी सामग्री तैयार करें।
- फ्लैंज या वाल्व को इच्छित फिक्स्चर में सही जगह पर रखें और सुनिश्चित करें कि कोड बनाते समय यह हिल न सके।
- पहले निशान लगाने से पहले, स्वीकृत निशान क्षेत्र, दिशा और महत्वपूर्ण सतहों से दूरी की जांच कर लें।
- उस पार्ट फैमिली के लिए स्वीकृत प्रोसेस रेसिपी को चलाएं और स्थान, पठनीयता और कोड की पूर्णता के लिए पहले पार्ट का तुरंत निरीक्षण करें।
- उत्पादन के दौरान, फिक्स्चर ड्रिफ्ट, स्टाइलस घिसाव, ऑपरेटर द्वारा संचालन और पुनः अंकन के प्रयासों में किसी भी वृद्धि की निगरानी करें।
- बैच के अंत में, पूर्ण किए गए सीरियल नंबरों को रिकॉर्ड करें, संपर्क बिंदुओं को साफ करें, घिसाव वाले पुर्जों का निरीक्षण करें और स्टेशन को अगली शिफ्ट के लिए सुरक्षित और तैयार स्थिति में बंद कर दें।
यह चरण-दर-चरण विवरण महत्वपूर्ण है क्योंकि कई फ्लैंज और वाल्व परियोजनाएं सामान्य कमियों के कारण विफल हो जाती हैं: एक सपोर्ट पॉइंट ढीला हो जाता है, ऑपरेटर मशीनी किनारे के बहुत करीब निशान लगा देता है, या बदलाव वाले हिस्से का निरीक्षण छूट जाता है। ये समस्याएं किसी भी आकर्षक मशीन फीचर से कहीं अधिक तेजी से विश्वास को नुकसान पहुंचाती हैं।
5. गुणवत्ता जांच जो स्थायी पहचान की रक्षा करती है
स्थायी पहचान तभी उपयोगी होती है जब निरीक्षण दल उसकी पुष्टि कर सके। खरीदारों को यह लिख लेना चाहिए कि किन चीज़ों की जाँच की जाती है, कितनी बार जाँच की जाती है और किन चीज़ों को खराबी माना जाता है। यह विशेष रूप से तब महत्वपूर्ण हो जाता है जब पुर्जे मशीनिंग, कोटिंग, असेंबली और फील्ड इंस्टॉलेशन टीमों के बीच स्थानांतरित होते हैं।
- सुनिश्चित करें कि कोड स्वीकृत स्थान पर स्थित है और सीलिंग या कार्यात्मक सतहों में बाधा नहीं डालता है।
- केवल पहले दिखाई देने वाले अक्षरों को ही नहीं, बल्कि पूरी स्ट्रिंग या कोड की सामग्री की जाँच करें।
- यदि कोटिंग, ब्लास्टिंग या हैंडलिंग का चरण कार्य का हिस्सा है, तो अपेक्षित चरण के बाद पठनीयता की पुष्टि करें।
- जब भी पार्ट फैमिली, ऑपरेटर या फिक्स्चर में कोई बदलाव हो, तो पहली बार निरीक्षण करना आवश्यक है।
- नमूना तस्वीरें या अनुमोदित परीक्षण नमूने संभाल कर रखें ताकि बाद में दिए जाने वाले दोहराए जाने वाले ऑर्डर की तुलना वास्तविक आधार रेखा से की जा सके।
6. खरीदारी के निर्णय में डाउनटाइम और सुरक्षा को भी शामिल किया जाना चाहिए।
खरीददारों के लिए बनाई गई मार्गदर्शिका तब तक अधूरी है जब तक उसमें अपटाइम और सुरक्षा को नज़रअंदाज़ किया जाता है। बड़े फ्लैंज और वाल्व बॉडी से हैंडलिंग में जोखिम पैदा होता है, और बार-बार फिक्सचर में सुधार करने से तकनीकी रूप से सक्षम मशीन भी रोज़ाना की बाधा बन सकती है। इसलिए, सही खरीद निर्णय लेते समय रखरखाव की सुविधा, ऑपरेटर की गतिविधि, पुर्जों की लोडिंग और शिफ्ट के अंत में मशीन बंद करने की प्रक्रियाओं पर विचार करना चाहिए।
- एक ऐसी फिक्स्चर अवधारणा का चयन करें जो तात्कालिक हैंडलिंग को कम करे और मार्किंग के दौरान भारी भागों को स्थिर रखे।
- एक पूर्वानुमानित परिवर्तन विधि की योजना बनाएं ताकि लाइन को बार-बार संरेखण के लिए रोकना न पड़े।
- पुर्जों के खराब होने का इंतजार करने के बजाय, नियमित रखरखाव के हिस्से के रूप में स्टाइलस की स्थिति, संपर्क बिंदुओं और फिक्स्चर के घिसाव की जांच करें।
- सुरक्षित रूप से काम बंद करने और सफाई करने की एक नियमित प्रक्रिया निर्धारित करें ताकि अगली शिफ्ट को अनिश्चित व्यवस्था के बजाय एक तैयार वर्कस्टेशन मिले।
- यदि कोई पुर्जा स्वीकृत स्थिति से बाहर है तो ट्रेन ऑपरेटरों को चक्र को रोकना चाहिए, न कि उस पर संदिग्ध निशान लगाना चाहिए।
ये निर्णय उत्पाद की गुणवत्ता के साथ-साथ श्रम, स्क्रैप और पुनर्कार्य को भी समान रूप से प्रभावित करते हैं। औद्योगिक खरीदारों के लिए, ये निर्णय निवेश पर लाभ (आरओआई) की गणना का एक अभिन्न अंग बन जाते हैं, न कि गौण।
7. औद्योगिक खरीदारों के लिए त्वरित चयन तालिका
| अगर आपका प्रोजेक्ट इस तरह दिखता है | चयन दिशा | नमूने में क्या सत्यापित करना है |
|---|---|---|
| स्थिर बैच उत्पादन में भारी फ्लैंज | नियंत्रित समर्थन और बार-बार स्थिति निर्धारण के साथ एक निश्चित स्टेशन की ओर झुकाव | बैच भर में फिक्स्चर की दोहराव क्षमता, बदलाव का समय और कोड की स्थिरता |
| बड़े स्थापित वाल्व या फील्ड-सर्विस पार्ट्स | स्पष्ट पहुंच योजना के साथ लचीले मार्किंग मार्ग की ओर झुकाव | वास्तविक उपयोग के दौरान ऑपरेटर की पहुंच, पुर्जों की स्थिरता और सुरक्षित संचालन सुनिश्चित करना। |
| सीमित चिह्न क्षेत्र पर क्यूआर या डेटा मैट्रिक्स ट्रेसिबिलिटी | गहरे अंक प्राप्त करने से पहले प्रक्रिया नियंत्रण और फिक्स्चर स्थिरता पर अधिक ध्यान देना। | कोड की पठनीयता, स्थान की संगति और डाउनस्ट्रीम स्कैन की स्वीकृति |
| लेपित या तैयार किए गए हिस्से जहां गैर-संपर्क कंट्रास्ट मददगार हो सकता है | समीक्षा करें कि क्या लेजर-मार्किंग विधि तुलना समूह में शामिल है। | उत्पादन के बाद अंतर, ताप-प्रभाव सहनशीलता और ग्राहक स्वीकृति नियम |
8. व्यावहारिक सुझाव का अनुरोध करें
यदि आप किसी फ्लेंज या वाल्व मार्किंग मशीन का मूल्यांकन कर रहे हैं, तो कृपया पार्ट की तस्वीरें, सामग्री, लक्षित कोड की जानकारी, अपेक्षित दैनिक उत्पादन, आगे की कोटिंग या ब्लास्टिंग प्रक्रिया के चरण और क्यूआर या डेटा मैट्रिक्स स्कैनिंग की आवश्यकता है या नहीं, इसकी जानकारी भेजें। इससे आपूर्तिकर्ता आपको मशीन के बारे में सामान्य जानकारी देने के बजाय फिक्स्चर, टिकाऊपन, निरीक्षण और अपटाइम के आधार पर एक व्यावहारिक प्रक्रिया सुझा सकेगा।
डॉट पीन मार्किंग मशीनों की तुलना करें
लेजर मार्किंग विकल्पों की समीक्षा करें
खरीदारों द्वारा अक्सर पूछे जाने वाले प्रश्न
क्या खरीदारों को आपूर्तिकर्ता के साथ चर्चा करने से पहले एक सार्वभौमिक गहराई या दबाव परिभाषित करना चाहिए?
नहीं। फ्लेंज और वाल्व परियोजनाओं में सबसे पहले टिकाऊपन लक्ष्य, सामग्री श्रेणी, कोड आकार और निरीक्षण नियम परिभाषित किए जाने चाहिए। इसके बाद गहराई और मशीन सेटिंग्स के लिए किसी सार्वभौमिक संख्या की नकल करने के बजाय वास्तविक भाग पर नमूना सत्यापन की आवश्यकता होती है।
रोटरी या सपोर्ट फिक्स्चर कब वैकल्पिक नहीं होता है?
यदि फ्लैंज लुढ़कता है, वाल्व बॉडी भारी है, या मार्क ज़ोन किसी घुमावदार या असुविधाजनक सतह पर स्थित है, तो एक स्थिर फिक्स्चर सहायक उपकरण के बजाय प्रक्रिया निर्णय का हिस्सा बन जाता है।
क्या हर फ्लेंज और वाल्व प्रोजेक्ट में डॉट पीनिंग की जगह लेजर मार्किंग का इस्तेमाल किया जा सकता है?
हमेशा नहीं। लेजर मार्किंग कुछ लेपित या तैयार सतहों पर गैर-संपर्क कंट्रास्ट चिह्नों के लिए उपयोगी है, लेकिन स्थायी निशान और कठोर हैंडलिंग आवश्यकताओं के कारण अक्सर डॉट पीन या स्क्राइब कार्यप्रणाली ही उपयुक्त रहती है।
सिफारिश मांगने से पहले खरीदार को क्या भेजना चाहिए?
फ्लेंज या वाल्व की तस्वीरें, सामग्री, लक्ष्य कोड की सामग्री, चिह्न का स्थान, अपेक्षित दैनिक उत्पादन, डाउनस्ट्रीम कोटिंग या ब्लास्टिंग के चरण और उत्पादन के बाद क्यूआर या डेटा मैट्रिक्स पठनीयता की आवश्यकता है या नहीं, ये सभी जानकारी भेजें।