Punktmarkierung vs. Ritzmarkierung: Auswahlmöglichkeit für tiefe, unauffällige und dauerhafte Markierungen
Industrieauswahlseite
Punktmarkierung und Ritzmarkierung werden oft direkt miteinander verglichen, da beide dauerhafte mechanische Markierungen ohne laserbedingte Wärmeeinflusszone erzeugen. Dennoch lösen sie nicht dasselbe Produktionsproblem auf dieselbe Weise. Die Punktmarkierung erzeugt Zeichen durch kontrollierte Stöße und wird üblicherweise gewählt, wenn der Käufer dauerhafte Vertiefungen, flexible Seriennummern und eine breite Teileabdeckung benötigt. Die Ritzmarkierung zieht eine Hartmetallspitze über die Oberfläche, um eine durchgehende Linie zu erzeugen. Dies kann Rauschen reduzieren, die optische Sauberkeit verbessern und die sichtbare Oberflächenstörung an ausgewählten Teilen verringern. Ein Käufer, der die Verfahren nur anhand des Maschinenkatalogs vergleicht, übersieht in der Regel die entscheidenden Faktoren: Werkstofffamilie, Codierungsstil, zulässige Oberflächenverformung, Taktzeit, Wartungsroutine und die nachgelagerte Prüfregel.
Diese Seite richtet sich an industrielle B2B-Einkäufer, die eine praktische Auswahlhilfe anstelle eines Slogans benötigen. Sie behandelt geeignete Materialien, Abwägungen bei Tiefe und Kontrast, thermische Einflussgrenzen, Arbeitsabläufe, Qualitätskontrollen, Wartung, Ausfallzeiten, Kostenfaktoren und sichere Abschaltlogik. Sie enthält keine allgemeingültigen Angaben zu Druck, Kraft, Geschwindigkeit oder Tiefe. Diese Werte müssen durch Stichprobenprüfung an der jeweiligen Bauteilfamilie bestätigt werden.
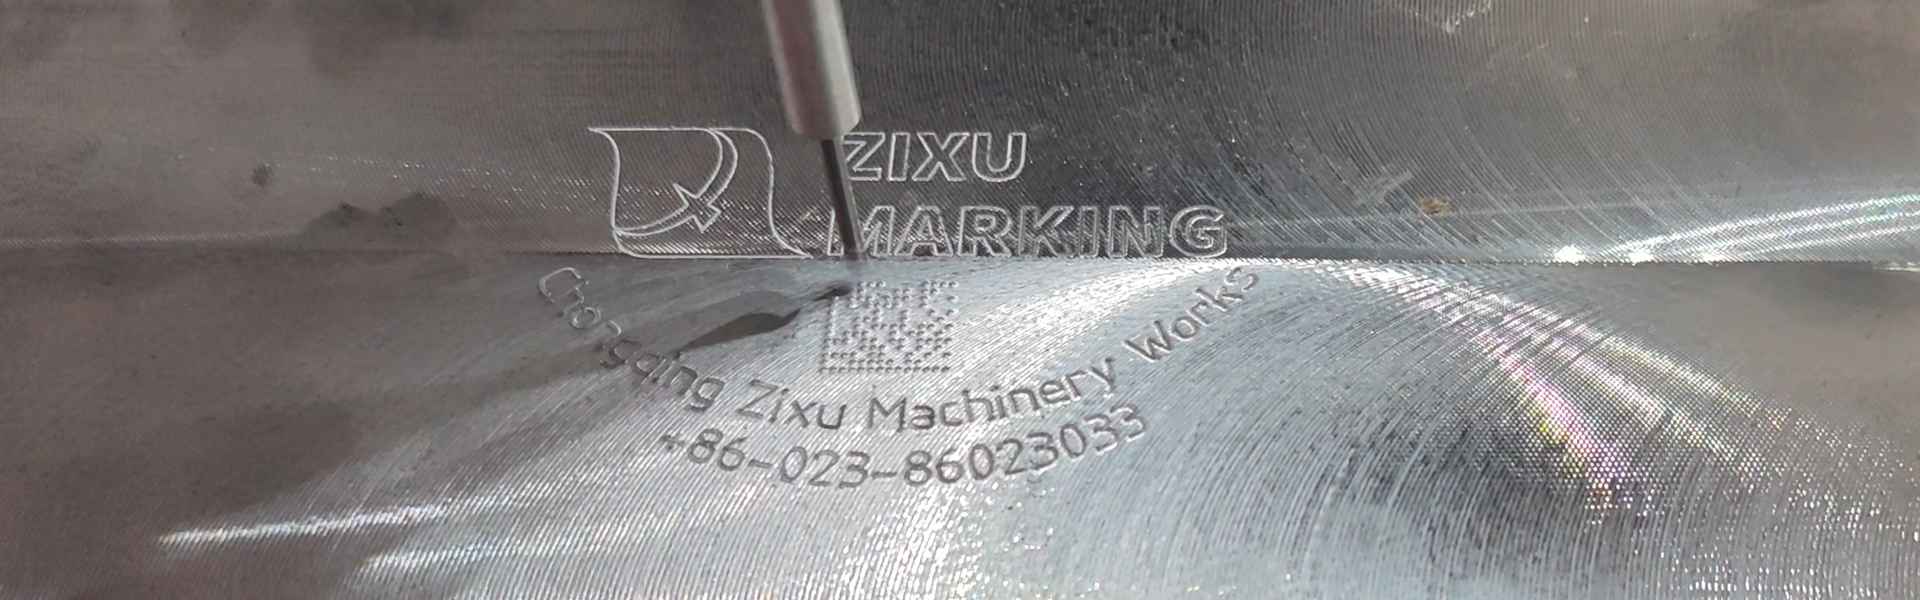
- Benötigt das Teil eine tiefere mechanische Einkerbung oder eine glattere, geräuschärmere, durchgehende Markierung?
- Wird die Markierung nach der Produktion visuell gelesen, gescannt, überlackiert, gestrahlt, lackiert oder anderweitig grob behandelt?
- Wie viel Oberflächenbeeinträchtigung, Gratbildung oder kosmetische Veränderung kann das Bauteil tolerieren?
- Benötigt die Linie flexible Serieninhalte für gemischte Teilefamilien oder wiederholende Markierungen auf einer streng kontrollierten Vorrichtung?
- Welche Ausfallzeiten, Wartungs- und Bedienersicherheitsgrenzen sollten vor der Maschinenzulassung in die Kaufentscheidung einbezogen werden?
1. Punktmarkierung vs. Anreißmarkierung auf einen Blick
Die entscheidende Frage ist nicht, welche Maschine fortschrittlicher ist. Entscheidend ist vielmehr, welches Verfahren die richtige, dauerhafte Markierung mit minimalem Produktionsaufwand an Ihren Bauteilen erzeugt. Beide Methoden sind kalte mechanische Verfahren, daher ist der Wärmeeintrag im Vergleich zur Lasermarkierung praktisch vernachlässigbar. Der eigentliche Vergleichspunkt sind die Markierungsgeometrie, die Krafteinwirkung, die Reaktion des Bauteils und die Abnahmekriterien der Qualitätskontrolle nach der Produktion.
| Entscheidungsbereich | Nadelprägung | Schreiberkennzeichnung |
|---|---|---|
| Wie das Zeichen entsteht | Schnelle Einschläge erzeugen durch kontrollierte Einbuchtung Punkte und verbundene Zeichen. | Ein Stift zieht eine kontinuierliche Linie über die Oberfläche, um lesbare Zeichen mit weniger punktueller Belastung zu erzeugen. |
| anwendbar Materialien | Häufig anzutreffen bei Stahl, Edelstahl, Aluminium, beschichteten Metallen und vielen Industrieteilen, bei denen sichtbare Eindrücke akzeptabel sind. | Nützlich bei Metallen, bei denen eine glattere, geräuschlosere Markierung erwünscht ist und das Werkstück eine gezogene Linie anstelle eines gepunkteten Musters verträgt. |
| Wärmezufuhr | Im Normalbetrieb gibt es keine nennenswerte Wärmeeinflusszone. | Im Normalbetrieb gibt es keine nennenswerte Wärmeeinflusszone. |
| Tiefe und sichtbare Wirkung | Oft gewählt, wenn der Käufer eine stärkere sichtbare Vertiefung oder eine größere mechanische Beständigkeit wünscht. | Wird üblicherweise gewählt, wenn der Käufer eine klarere Linienführung und eine geringere optische Beeinträchtigung wünscht, aber dennoch innerhalb einer Familie mechanischer Verfahren bleiben möchte. |
| Lärm- und Bedienerumgebung | Typischerweise lauter aufgrund der wiederholten Stöße. | Oftmals leiser, da der Prozess auf kontinuierlicher Bewegung und nicht auf wiederholten Aufprallpunkten basiert. |
| Takt- und Inhaltsflexibilität | Starke Option für gemischte Serieninhalte, variable Zeichenketten und Produktionsrückverfolgbarkeits-Workflows. | Gut geeignet, wenn es auf saubere, durchgehende Zeichen ankommt und der Markierungspfad auf der Vorrichtung konsistent gesteuert werden kann. |
| Wartungsschwerpunkt | Achten Sie auf den Verschleiß der Abtastnadel, die Konsistenz der Impulse, die Abweichung der Vorrichtung und die Stabilität der Luft- oder Antriebstechnik. | Verschleiß des Messstifts, Linienqualität, Widerstandsfähigkeit, Stabilität der Halterung und Laufruhe. |
2. Geeignete Materialien, Oberflächenbeschaffenheit und Teilepassung
Die Materialpassung sollte definiert werden, bevor das Einkaufsteam über Geschwindigkeit oder Preis diskutiert. Punktprägen und Ritzen eignen sich beide für gängige Industriemetalle, die bevorzugte Methode hängt jedoch von Härte, Oberflächenbeschaffenheit, Dicke, kosmetischer Empfindlichkeit und der zulässigen Markierungsposition ab. Dicke Stahlteile, Schmiedeteile, Gehäuse, Halterungen, Motorkomponenten, Fahrgestellteile, Typenschilder sowie Ventil- oder Flanschfamilien vertragen mechanische Markierungen oft gut. Dünne Wandstärken, dekorative Oberflächen oder Teile, die keine sichtbare Vertiefung zulassen, können den zulässigen Bearbeitungsbereich einschränken oder einen Laservergleich erfordern.
- Dokumentieren Sie die tatsächliche Substratfamilie: Kohlenstoffstahl, Edelstahl, Aluminium, Messing, beschichteter Stahl oder Mischwerkstoffe.
- Notieren Sie die zulässige Markierungszone und ob sich die Markierung auf einer ebenen Fläche, einem Radius, einem Vorsprung, einer Kante oder einer gekrümmten Oberfläche befindet.
- Es muss klargestellt werden, ob die Markierung Lackierung, Verzinkung, Sandstrahlen, Wärmebehandlung, Abrieb beim Transport oder Handhabung im Freien überstehen muss.
- Geben Sie an, ob die Akzeptanzregel die visuelle Lesbarkeit, die Lesbarkeit durch Scanner oder beides betrifft.
- Identifizieren Sie alle Bereiche, in denen der Käufer Wert auf einen leiseren Prozess, ein gleichmäßigeres Linienbild oder eine geringere sichtbare Oberflächenverzerrung legt.
Hier zeigt sich auch der praktische Unterschied zwischen Punktprägung und Ritzung. Punktprägung ist oft leichter zu rechtfertigen, wenn der Käufer bei schwereren Industrieteilen eine zuverlässige Serienrückverfolgbarkeit wünscht und eine punktierte Markierung akzeptiert. Ritzung ist attraktiver, wenn es bei der Teilefamilie auf eine durchgehende Linie, geringeres Rauschen und ein saubereres Markierungsbild ankommt, aber dennoch eine mechanische, dauerhafte Kennzeichnung gewünscht wird.
3. Parametergrenzen: Tiefe, Kontrast, Markierungsform und thermischer Effekt
Industriekunden fragen oft, welche Maschine tiefer, klarer oder schneller graviert. Diese Antworten sind jedoch nur innerhalb eines definierten Stichprobenbereichs aussagekräftig. Für eine reale Auswahl sollte das Team festlegen, welche Eigenschaften die Markierung nach der Fertigung aufweisen muss, und den Prozess anschließend am realen Bauteil testen. Der Vergleich sollte sich auf Tiefentoleranz, Kontrast bzw. Lesbarkeit, lokale Verformung, Zeichengeometrie und die Frage konzentrieren, ob das Bauteil eine Punktmarkierung oder eine durchgehende Linie benötigt. Der thermische Effekt ist in der Regel nicht ausschlaggebend für die Wahl zwischen Punktmarkierung und Ritzmarkierung, da es sich in beiden Fällen um mechanische Verfahren ohne relevante Wärmeeinflusszone im normalen Vergleichsfall handelt.
| Grenze zu definieren | Was der Käufer fragen sollte | Warum es den Entscheidungsprozess verändert |
|---|---|---|
| Tiefenanforderung | Welche mechanische Beständigkeit ist nach Beschichtung, Abrieb oder Feldeinsatz erforderlich? | Höherer Dauerdruck begünstigt oft eine stärkere Eindringstrategie, das Bauteil muss aber dennoch den Oberflächeneffekt tolerieren. |
| Visueller Kontrast oder Lesbarkeit | Muss die Markierung für den Bediener sofort lesbar sein, für den Scanner lesbar sein oder für beides? | Eine gut lesbare Markierung hängt nicht nur von der Tiefe ab. Auch Zeichenabstand, Linienform, Oberflächenbeschaffenheit und nachfolgende Beschichtungsschritte spielen eine Rolle. |
| Geometrie markieren | Erwartet der Kunde gepunktete Zeichen, durchgezogene Linien, Logos, Seriennummern oder einen maschinenlesbaren Code? | Die Anforderungen an die Formgebung unterscheiden oft eine gute Wahl für einen Punktstift von einer guten Wahl für einen Anreißstift deutlicher als die Leistungsangaben in Broschüren. |
| Oberflächenempfindlichkeit | Kann das Bauteil sichtbare Eindrücke, lokale Verschiebungen oder kosmetische Veränderungen im Bereich der Markierung tolerieren? | Lautet die Antwort nein oder nur geringfügig, verengt sich das Prozessfenster, und die Linie sollte mit Ritzen oder sogar Lasern verglichen werden, anstatt ein tiefes Punktstrahlergebnis zu erzwingen. |
| Wärmeempfindlichkeit | Ist eine Wärmeeinflusszone gemäß Teile- oder Kundennorm verboten? | Diese Bedingung sorgt in der Regel dafür, dass Punktprägen und Anreißen weiterhin möglich sind und dass Laserprägen in einen speziellen Prüfpfad anstatt der Standardwahl verschoben wird. |
4. Praktischer Arbeitsablauf von der Einrichtung bis zum sicheren Stopp
Eine gute Kaufentscheidung erfordert auch einen funktionierenden Arbeitsablauf. Andernfalls riskiert das Werk, die Maschine für Probleme verantwortlich zu machen, die durch übereiltes Einrichten, instabile Vorrichtungen oder minderwertige Angüsse verursacht wurden. Sowohl Punktier- als auch Ritzverfahren sollten daher unter Berücksichtigung einer genehmigten Produktionssequenz angeschafft werden.
- Bereiten Sie die freigegebene Teilefamilie, die Rückverfolgbarkeitsinformationen, die Vorrichtung und den Arbeitsauftrag vor, bevor das Teil in die Station gelangt.
- Reinigen oder prüfen Sie den Markierungsbereich, damit Öl, Grate oder Zunder die erste Probe nicht verfälschen.
- Setzen Sie das Teil in die vorgesehene Vorrichtung ein und vergewissern Sie sich, dass es sich nicht verschieben kann, wenn der Taststift die Oberfläche berührt.
- Führen Sie das für diese Teilefamilie zugelassene Rezept aus und überprüfen Sie sofort die Erstausmusterungsmarkierung auf Position, Lesbarkeit und Oberflächenbeschaffenheit.
- Die Produktion darf erst dann fortgesetzt werden, wenn die Markierungsform mit der genehmigten Mustergrenze für diese Teilefamilie übereinstimmt.
- Während des gesamten Vorgangs sollten Sie den Verschleiß des Abtaststifts, die Abweichung der Vorrichtung, die Linienqualität, fehlende Punkte, ungleichmäßige Linientiefe, Nachmarkierungsversuche und Umgehungslösungen des Bedieners überwachen.
- Zum Schichtende die abgeschlossene Charge erfassen, den Arbeitsplatz reinigen, Verschleißteile prüfen und die Maschine in einem sicheren, betriebsbereiten Zustand für den nächsten Durchlauf anhalten.
Dieser Arbeitsablauf ist wichtig, da Auswahlfehler häufig als Betriebsfehler auftreten: Das Werkstück verdreht sich leicht, der Vorrichtungswechsel ist zu langsam, der Codeinhalt wird ohne Überprüfung geändert, oder der Bediener kompensiert über die zulässigen Grenzen hinaus, nur um die Produktion am Laufen zu halten. Das sind Systemrisiken, nicht nur Maschinenrisiken.
5. Qualitätskontrollen, die echte Rückverfolgbarkeit gewährleisten
Eine dauerhafte Markierung ist nur dann sinnvoll, wenn das Prüfteam ihr auch nach Verlassen der Produktionsstation vertrauen kann. Käufer sollten die Prüfregel daher bereits im Rahmen des Maschinenvergleichs und nicht erst nach der Installation festlegen. Selbst der beste Prozess an einem Musterstück kann in der Produktion scheitern, wenn die Linie keine eindeutige Prüfung auf Position, Lesbarkeit und Wiederholbarkeit vorsieht.
- Prüfen Sie die genaue Position der Markierung, nicht nur, ob irgendwo auf dem Bauteil eine lesbare Markierung vorhanden ist.
- Bitte überprüfen Sie nach Rezept- und Schichtänderungen den vollständigen Zeichenketten- oder Codeinhalt.
- Prüfen Sie die Lesbarkeit nach dem jeweiligen nachgelagerten Prozessschritt, der von Bedeutung ist: Beschichten, Strahlen, Lackieren, Handhabung oder Scannerprüfung.
- Eine Erstinspektion ist erforderlich, wenn die Teilefamilie, die Vorrichtung, der Taststift oder der Bediener geändert wird.
- Bewahren Sie genehmigte Vergleichsmuster auf, damit spätere Nachbestellungen anhand realer Beweise und nicht anhand des Gedächtnisses überprüft werden können.
Für einen umfassenderen Produktionsvergleich, die zugehörigen Leitfaden zur Rückverfolgbarkeit von Nadelprägung vs. Laser: kann Teams dabei helfen zu entscheiden, ob eine kontaktlose Route in die nächste Bewertungsrunde gehört. Dieser Selektor sollte die Frage nach Punktierstift versus Schreiber aber weiterhin anhand seiner eigenen mechanischen Merkmale entscheiden.
6. Takt-, Wartungs- und Kostenfaktoren
Käufer sollten die einzelnen Kostenfaktoren vergleichen, anstatt nach einem Pauschalpreis für die Maschine zu fragen. Das tatsächliche Kostenmodell umfasst den Markierkopf, die Komplexität der Vorrichtung, den Bedarf an Druckluft oder Antrieb, Verschleißteile, die Bedienerschulung, den Wartungsaufwand, die Rüstzeiten, das Risiko von Nacharbeiten und die Lohnkosten für fehlerhafte Markierungen. Der Takt sollte auf Ebene der Produktionszelle gemessen werden, nicht als isolierter Zykluswert im Labor.
| Kosten- oder Takteingabe | Was beim Vergleich zu beachten ist | Warum es wichtig ist |
|---|---|---|
| Komplexität der Vorrichtung | Wie viel Unterstützung, Klemmung oder Umrüsthardware wird für den realen Teilemix benötigt? | Auch ein einfacherer Markierungskopf kann sich als teure Option erweisen, wenn die Belastung durch die Vorrichtung hoch ist. |
| Verschleiß und Wartung | Wie häufig müssen Tastspitzenteile, Kontaktflächen oder Justierpunkte überprüft oder ausgetauscht werden? | Die Verschleißhäufigkeit beeinflusst direkt die Betriebszeit, die Ersatzteilplanung und das Verhalten der Bediener. |
| Linientakt | Messen Sie die gesamte Zeit für Teilehandhabung, Positionierung, Kennzeichnung, Inspektion und Entladung. | Käufer verlieren oft Zeit bei der Einrichtung und Besichtigung, nicht beim kurzen Kennzeichnungsschritt selbst. |
| Nacharbeits- und Ausschussrisiko | Wie häufig verleitet der Prozess die Bediener dazu, außerhalb des genehmigten Zeitfensters nachzuzeichnen oder Anpassungen vorzunehmen? | Ein falscher Prozess kann produktiv erscheinen, solange Nacharbeit und Ausschussteile nicht ehrlich gezählt werden. |
| Bedienerumgebung | Vergleichen Sie Lärm, Ergonomie, Zugänglichkeit, Schulungsaufwand und Erwartungen an einen sicheren Stopp. | Ein leiserer oder einfacher zu handhabender Prozess kann auch ohne offensichtliche Geschwindigkeitsvorteile einen echten Produktionswert schaffen. |
7. Schnellauswahltabelle für Industriekäufer
| Wenn Ihr Projekt so aussieht | Auswahlrichtung | Was soll in der Stichprobe nachgewiesen werden? |
|---|---|---|
| Schwere Industrieteile, die eine robuste Serienrückverfolgbarkeit erfordern und sichtbare Eindrücke tolerieren | Vorliebe für Punktprägung zuerst | Konsistenz der Lesetiefe, Lesbarkeit nach der Bearbeitung und Stabilität bei gemischten Serieninhalten |
| Teile, die noch eine mechanische, dauerhafte Markierung benötigen, aber eine geringere Geräuschentwicklung und ein glatteres Linienbild bevorzugen. | Voreingenommenheit gegenüber dem Schreiber zuerst | Linienkontinuität, Lesbarkeit, akzeptabler Oberflächeneffekt und Wiederholbarkeit nach Vorrichtungsänderungen |
| Kosmetische oder empfindliche Oberflächen, bei denen sichtbare Eindrücke stark begrenzt sind | Den markierten Bereich einhalten und vor der Genehmigung mit der Lasermarkierung vergleichen. | Oberflächenzustand nach der Markierung, Lesbarkeit und Kundenakzeptanz nach der Weiterverarbeitung |
| Gemischte Teilefamilien, bei denen die Anlage eine breite Flexibilität hinsichtlich des Serieninhalts benötigt. | Präferenz für die Vorgehensweise, die eine einfache Einrichtung und zuverlässige Inspektion gewährleistet. | Umrüstzeit, Rezepturkontrolle und Erstproduktqualität nach Teilefamilienwechseln |
8. Regeln für sicheres Herunterfahren und Eskalation
Die Auswahl sollte auch die Stoppbedingungen umfassen. Der Bediener sollte den Prozess anhalten und eskalieren, wenn die Markierung den zulässigen Bereich verlässt, die Tiefe oder Linienqualität abweicht, die Scannerakzeptanz sinkt, die Vorrichtung sich lockert oder das Team über die zulässige Probengrenze hinaus kompensieren muss, um den Produktionsfluss aufrechtzuerhalten. Ein sicherer Stopp gewährleistet die Rückverfolgbarkeit und verhindert, dass Ausschuss zu versteckten Folgekosten führt.
- Stoppen Sie, sobald sich die Form der Markierung von der genehmigten Vorlage unterscheidet, auch wenn der Code noch teilweise lesbar ist.
- Stoppen Sie, wenn die Vorrichtung nicht mehr dieselbe Teileposition wiederholt.
- Stoppen Sie, wenn Verschleißteile oder Luft- bzw. Fahrstabilität zu ungleichmäßigen Markierungen führen.
- Stoppen Sie, sobald eine neue Teilefamilie ohne freigegebenes Erstmuster in die Station gelangt.
- Ein Neustart ist erst dann erforderlich, wenn die Leitung die Ursache erfasst, die Korrektur überprüft und eine erneute Erststartprüfung bestanden hat.
Fordern Sie die richtige Empfehlung an
Wenn Sie die Punktmarkierung mit der Ritzmarkierung für Metallteile vergleichen, senden Sie uns bitte Fotos des Teils, Angaben zum Substrat, zur Markierungsposition, zum Codeformat, zur erforderlichen Beständigkeit, zu den nachfolgenden Bearbeitungsschritten, zur erwarteten Taktzeit und zur Prüfmethode. So kann CNMarking Ihnen die optimale Methode für die dauerhafte Markierung empfehlen, die auf die tatsächlichen Anforderungen an Material, Vorrichtung, Wartung und Anlagenverfügbarkeit abgestimmt ist, anstatt eine Standardlösung vorzugeben.
Überblick über Nadelprägemaschinen
Siehe ein Beispiel für die Markierung durch einen Schreiber.
Teams, die eine umfassendere Ausrüstungs-Roadmap erstellen, sollten diese unterstützenden Referenzen während der Überprüfung zusammenhalten: den Kern Punktier- und Ritzmaschinenseite, hat das Leitfaden zu den Anforderungen an die Punktstrahltiefe, hat das Vergleich der Typenschildmarkierungen, hat das VIN-Markierungsauswahl und der Arbeitsablauf zur Kennzeichnung von Motorkennzeichnungen.
Häufig gestellte Fragen von Käufern
Ist die Punktprägung immer besser als die Ritzprägung, wenn der Käufer eine dauerhafte Markierung benötigt?
Nein. Punktprägen ist oft die bevorzugte Methode, wenn tiefere mechanische Eindrücke und flexible Seriennummern im Vordergrund stehen. Ritzen hingegen kann die bessere Wahl sein, wenn ein leiserer Betrieb, durchgehende Linien und eine geringere sichtbare Oberflächenbeeinträchtigung wichtiger sind. Die richtige Antwort hängt von der Bauteilfamilie, den Anforderungen an die Haltbarkeit, dem Codierungsformat und den Prüfregeln ab.
Kann eine einzige Kraft-, Druck- oder Geschwindigkeitseinstellung den Vergleich für jedes Metallteil definieren?
Nein. Käufer sollten die Grenzen des genehmigten Musters mit dem tatsächlichen Material, der Dicke, der Härte und dem Zustand der Vorrichtung vergleichen. Universelle Angaben zu Kraft, Druck oder Takt sind keine verlässlichen Auswahlkriterien.
Was sollte ein Käufer prüfen, bevor er eines der beiden Verfahren zur Produktion freigibt?
Prüfen Sie die Codeposition, Lesbarkeit, Zeichenkonsistenz, Verformungen im Bereich der Markierung, ggf. die Scanner- oder Sichtprüfung sowie die Wiederholbarkeit nach Vorrichtungswechseln oder Neustart nach Schichtende. Ein gutes Muster muss den realen Verarbeitungsprozess überstehen, nicht nur den ersten Test auf dem Prüfstand.
Wann sollte ein Käufer die Punktmarkierung und das Ritzen mit der Lasermarkierung als dritter Option vergleichen?
Die Lasermarkierung sollte in den Vergleich einbezogen werden, wenn das Bauteil keine sichtbare Einprägung zulässt, eine kontrastreiche, berührungslose Markierung akzeptabel ist oder die Linie auf bestimmten Metallen eine sauberere Markierung erfordert. In diesem Fall sollte der Käufer weiterhin Beständigkeit, Hitzeempfindlichkeit, Scanneranforderungen und den tatsächlichen Produktionstakt vergleichen.

