Reliefmarkierung für Automobil- und Motorradformen: Vertrag für mehrstufige Gravurlösung unterzeichnet
Kundenanforderungen
Ein Kunde aus der Automobil- und Motorradformenindustrie besuchte unser Werk zur Inspektion und Musterprüfung. Seine Kernanforderungen sind folgende:
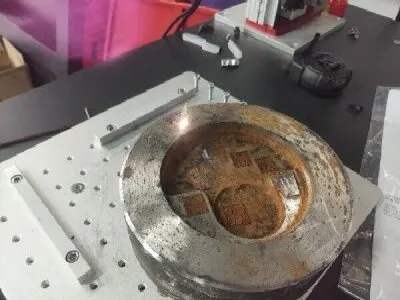
Der Kunde benötigt eine Graviermaschine für Gussformen, die in eine linke und eine rechte Hälfte geteilt sind. Er wünscht unabhängige, erhabene Seriennummern, die an entsprechenden Positionen auf beiden Formen angebracht werden. Die Zeichenhöhe soll zwischen 50 und 80 Filamenten (0.5–0.8 mm) liegen. Die Seriennummern an den entsprechenden Positionen der linken und rechten Form müssen übereinstimmen oder zusammengehören. Die Bearbeitung der Stahlformen muss eine zufriedenstellende Effizienz aufweisen, um eine reibungslose Serienfertigung zu gewährleisten. Die Reliefs müssen scharfe Kanten, keine Ausbrüche und eine gleichmäßige Tiefe aufweisen und gut lesbar und bedienbar sein.
Lösung
Um die Herausforderung der Erzielung einer Relief-Tiefe von 0.5–0.8 mm auf Stahlformen zu bewältigen, haben wir einen funktionsfähigen Prototyp entwickelt. Die Kernkonfiguration dieser Markiermaschine ist wie folgt:
laser licht
Ausgestattet mit einem 300-W-JPT-M7-Laser, der eine hohe Leistung und Strahlqualität für eine effiziente Stahlablation liefert.
Galvanometer-Scanner
In Kombination mit einem wassergekühlten Hochleistungsgalvanometer von ZBTK wird thermische Stabilität und Positioniergenauigkeit bei längeren, tiefen Bearbeitungsvorgängen gewährleistet.
Kontrollkarte
Verwendet eine BSL-Tiefengravur-Steuerkarte in Kombination mit einem Z-Achsen-Servomotor, um eine dynamische Abwärtsbewegung des optischen Pfades zu erreichen.
Kernprozesssoftware
Verwendet die RZ-CAD-Software, um die zu gravierende Grafik automatisch in Hunderte oder sogar Tausende von Bearbeitungsebenen zu unterteilen.
Z-Achsen-Fokussiertechnologie
Nach dem Gravieren einer bestimmten Anzahl von Schichten steuert die Software automatisch den Servomotor, um den optischen Pfad um eine festgelegte Distanz nach unten zu bewegen. Dadurch wird sichergestellt, dass die Bearbeitungsfläche immer im Brennpunkt der Laserenergie bleibt – dies ist der Schlüssel zur Erzielung von Relieftiefen von über 0.5 mm bei gleichzeitiger Aufrechterhaltung von Effizienz und Qualität.
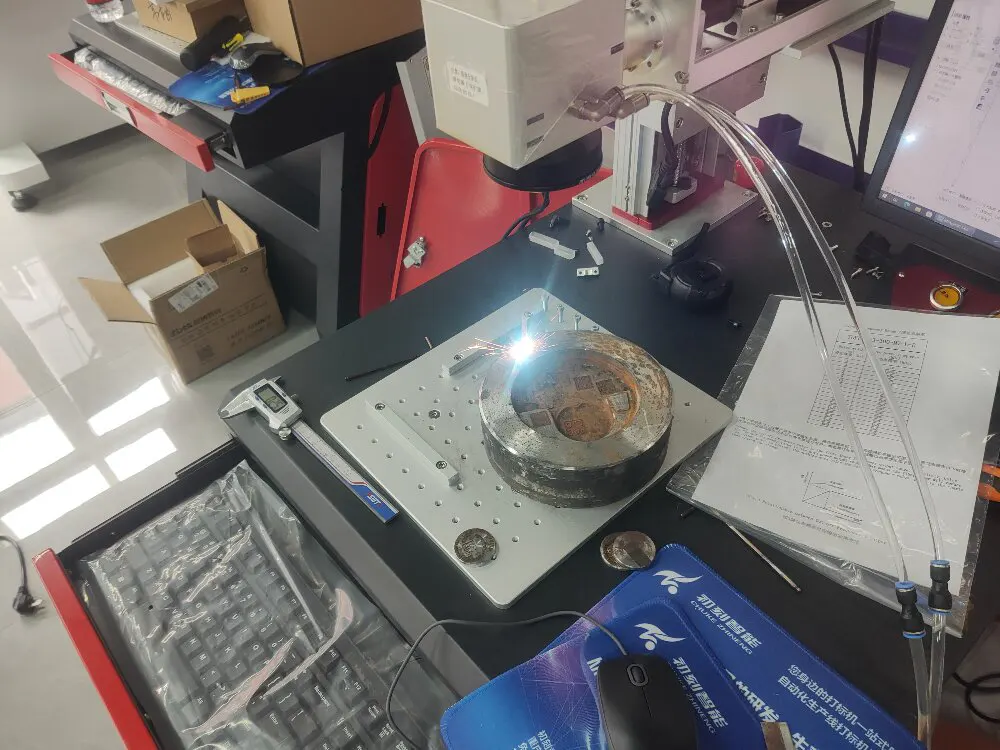
Um eine reale Produktionsumgebung zu simulieren, wurde für diese Stichprobenprüfung ein temporärer Funktionsprototyp verwendet. Für die tatsächliche Auslieferung wird das Gerät zu einem geschlossenen Schaltschrank aufgerüstet und mit zwei Hilfssystemen integriert:
Luftblassystem: Bläst schwebende Metallpartikel und Ablagerungen von der Werkstückoberfläche weg, hält den direkten Kontakt zwischen Laser und Bearbeitungsoberfläche aufrecht und vermeidet Plasmaabschirmungseffekte.
Rauchabsaugsystem: Durch einen Rauchabsauger werden die bei der Bearbeitung entstehenden Metalldämpfe und Stäube abgesaugt, wodurch die Umweltbelastung der Werkstatt verhindert und die Gesundheit der Bediener geschützt wird.
Kundenfeedback: „Viele Anbieter können 50-Filament-Stahlreliefs herstellen, aber nur wenige können eine stabile Koordination zwischen der dynamischen Schichtung entlang der Z-Achse und dem Galvanometer erreichen.“
Erzielte Ergebnisse: An den vom Kunden mitgebrachten Stahlformmustern wurde erfolgreich eine Relieftiefe von 0.5 mm erzielt, mit klaren Zeichen, starkem dreidimensionalem Effekt und genauer Übereinstimmung der entsprechenden Positionen auf der linken und rechten Form.
Akzeptable Effizienz: Die aktuelle Bearbeitungszeit für ein 0.5 mm Relief beträgt ca. 12 Minuten, was laut Kundenerwartungen entspricht. Nach der Installation des Luftblassystems wird eine Reduzierung auf unter 10 Minuten erwartet, was einer Effizienzsteigerung von ca. 17 % entspricht.
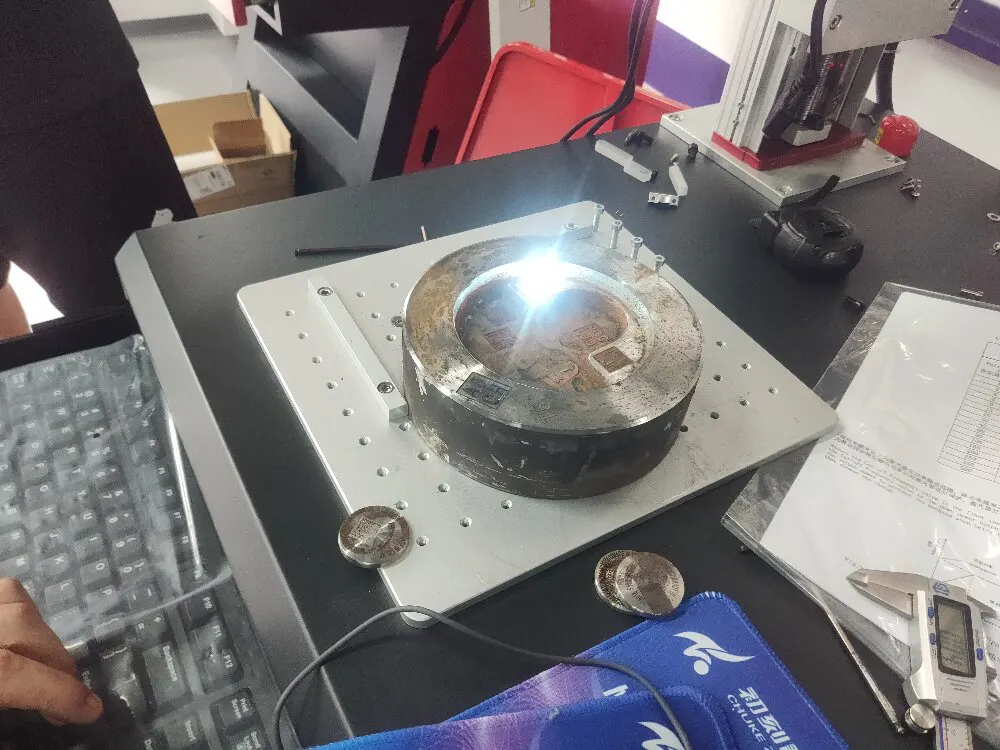
Zusammenarbeit bestätigt: Nach Abschluss des Mustertests bestätigte der Kunde umgehend die Machbarkeit der technischen Lösung und unterzeichnete formell den Vertrag, womit die Absicht in einen Auftrag umgewandelt wurde.
Dieses Projekt zur Reliefmarkierung von Gussformen für die Automobil- und Motorradindustrie, von der Musterprüfung beim Kunden vor Ort bis zur Vertragsunterzeichnung, hat einen klaren Weg aufgezeigt: Selbst für die Realisierung von Reliefseriennummern von über 0.5 mm auf Stahlformen kann der Prozess innerhalb von 12 Minuten abgeschlossen werden, mit der Zuversicht, ihn auf unter 10 Minuten zu optimieren.
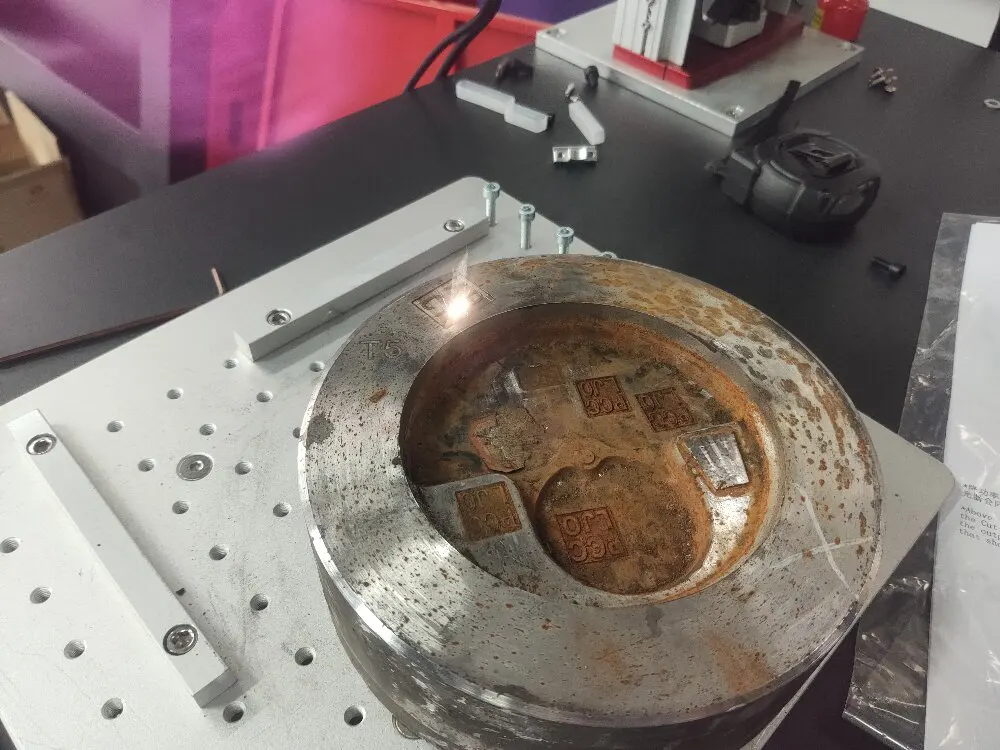
Der Schlüssel liegt nicht allein in der Erhöhung der Laserleistung, sondern in einem systematischen Design, das Schichtgravur, Z-Achsen-Fokussierung, ein leistungsstarkes, wassergekühltes Galvanometer und eine geschlossene Rauchabsaugung kombiniert. So wird sichergestellt, dass jede Energieschicht präzise auf den Brennpunkt trifft. Dieses Schichtgravurverfahren basiert auf dem gleichen Prinzip wie Laser-Innengravurmaschinen, die Bilder Schicht für Schicht in transparente Materialien einbringen. Der einzige Unterschied besteht darin, dass die eine Maschine „nach innen“ in das Material graviert, während die andere von innen nach außen „schwebt“. Wenn Ihre Branche ebenfalls Formenstahl, mechanische Teile, Relief-QR-Codes, tiefe Seriennummern oder Markenlogos umfasst, können Sie gerne Ihre Muster zum Testen mitbringen. Wir bieten Ihnen nicht nur eine Lasermaschine, sondern eine sofort einsatzbereite, serienreife und auftragsfertige Lösung für die Tiefengravur.