دليل شراء آلة تعليم أسطوانات الغاز: العمق، والمنحنيات، وإمكانية التتبع
دليل المشتري الصناعي
لا يتم اختيار آلة تعليم أسطوانات الغاز بنفس طريقة اختيار آلة تعليم لوحات الأسماء المسطحة. فشكل الأسطوانة، وسهولة الوصول إلى حلقة العنق، وعمق التتبع المطلوب، ومخاطر المناولة، وإمكانية إعادة الطلاء، كلها عوامل تؤثر على عملية التعليم الموثوقة. عادةً ما يغفل المشترون الذين يقارنون فقط نافذة تعليم رئيسية أو صورة عامة للآلة، تفاصيل التثبيت والثبات والفحص التي تحدد ما إذا كانت العلامة ستصمد في ظروف التشغيل الفعلية للمصنع.
هذا الدليل مُعدٌّ لتقييم الأعمال بين الشركات. يشرح كيفية إعداد مشروع وضع علامات على الأسطوانات، ومكان ظهور حدود العمق والأسطح المنحنية، وكيفية مقارنة مسارات الأجهزة المحمولة ومحطات العمل، وما يجب فحصه أثناء اختبار العينات، وكيفية حماية وقت التشغيل والسلامة وإمكانية التتبع دون ابتكار معايير عالمية للآلة.
- ما هي أسطح الأسطوانة التي تحتاج إلى الرمز: الغلاف، حلقة العنق، الكتف أو المنطقة المطلية؟
- ما هو العمق الذي يجب أن يبقى عليه الطلاء بعد المعالجة أو ترميم الطلاء أو الفحص الميداني؟
- هل يحتاج خط الإنتاج إلى عملية يدوية، أو محطة عمل مكتبية، أو سير عمل دوار مدعوم؟
- ما هي قاعدة الفحص التي تحدد اجتياز الفحص: قابلية القراءة، أو اتساق الموقع، أو عمق الأحرف، أو المسح الضوئي اللاحق؟
- ما مقدار مخاطر توقف العمل التي يمكن أن يتحملها المصنع أثناء تغيير التجهيزات والتنظيف وتسليم المشغل؟
1. جهّز المدخلات الصحيحة قبل مقارنة الآلات
يبدأ طلب عرض الأسعار الفعال ببيانات الإنتاج، وليس مجرد كلمة مفتاحية. ففي حالة أسطوانات الغاز، يحتاج المورد إلى معرفة نوع المادة المراد وسمها، وموقع المحتوى على الأسطوانة، وما إذا كان الوسم سيتحمل إعادة الطلاء أو التعامل الخارجي، ومدى ثبات القطعة أثناء الوسم. إذا كانت هذه المعلومات مفقودة، فغالبًا ما يتلقى المشتري توصية عامة تبدو مقبولة في الكتيب، لكنها تفشل عند تدحرج الغلاف المنحني، أو انسداد فتحة العنق، أو الحاجة إلى رمز أكثر دقة للتتبع.
- قم بإعداد صور لمجموعة الأسطوانات المحددة، بما في ذلك منطقة علامة الهدف وأي عوائق حولها.
- حدد نوع المحتوى: الرقم التسلسلي، رمز الدفعة، رمز الفحص، الشعار، التاريخ أو سلسلة التتبع المختلطة.
- وضح ما إذا كان يجب أن تظل العلامة قابلة للقراءة بعد الطلاء أو الاحتكاك أو التخزين أو النقل الخارجي.
- حدد الإنتاج اليومي وكيفية وصول الأسطوانة إلى المشغل: يدويًا، أو بواسطة بكرة، أو عربة تثبيت، أو خط متكامل.
- لاحظ ما إذا كان استخدام جهاز تثبيت دوار أو دعامة أخرى مقبولاً في تصميم المحطة.
2. يبدأ اختيار العمق بالمتانة، وليس بأعمق علامة ممكنة
كثيرًا ما يطلب مشتري أسطوانات الغاز أعمق علامة ممكنة، ولكن ينبغي اختيار العمق بناءً على الضرورة لا على الحدس. فالعلامة التي يجب أن تتحمل إعادة الطلاء والتعامل الميداني والفحص المتكرر تتطلب حد قبول مختلفًا عن رمز التعريف المخصص للمستودعات فقط. والنهج الأمثل هو تحديد الحد الأدنى من النتائج الدائمة وإثباتها على سطح الأسطوانة الحقيقي. هذا يحافظ على العملية عمليةً مع تجنب فقدان وقت الدورة غير الضروري، أو التآكل الزائد للإبرة، أو الإعداد المفرط.
| مجال القرار | ما الذي يجب تحديده؟ | لماذا يُعدّ ذلك مهمًا في الأسطوانات |
|---|---|---|
| علامة المتانة | سواء كان يجب أن يصمد الكود أمام إعادة الطلاء، أو الكشط، أو رفوف النقل، أو الفحص الخارجي. | يحدد هدف المتانة مقدار التباين وهامش الانبعاج الذي تحتاجه العملية. |
| استقرار السطح المنحني | سواء استقرت الأسطوانة بشكل طبيعي، أو تدحرجت، أو احتاجت إلى دعم للكتف/الرقبة. | يمكن أن تؤدي نقطة الدعم غير المستقرة إلى تقليل الاتساق الفعلي حتى عندما يكون النمط المبرمج صحيحًا. |
| حجم المحتوى وموقعه | ارتفاع الحرف، وكثافة الكود، والمنطقة المحددة على الغلاف أو حلقة العنق. | قد تحد المواقع الضيقة من زاوية الأداة وموضع التثبيت ومدى سهولة تأكيد المشغل للقراءة. |
| طريقة الفحص | الفحص البصري، التحقق التسلسلي، قاعدة الباركود أو عينة قبول العميل. | إذا كانت قاعدة النجاح غامضة، فإن المشترين يميلون إلى المبالغة في تحديد العمق بدلاً من حل متطلبات الفحص الفعلية. |
أثناء الموافقة على العينة، ركّز على الحد الأدنى للعمق المستقر الذي يحافظ على قابلية قراءة الكود بعد الاستخدام المكثف المتوقع. هذا أكثر فائدة من البحث عن رقم معياري عام قد لا ينتقل من فئة أسطوانات أو حالة طلاء إلى أخرى.
3. الأسطح المنحنية وحلقات العنق تُغير من خيارات الآلات الحقيقية
قد تكون عروض الأجزاء المسطحة مضللة بالنسبة للأسطوانات. فالانحناء يُغير زاوية رأس الوسم، وسلوك المسافة، وخط رؤية المشغل، وكيفية استجابة قطعة العمل لقوة التلامس. يمكن لحلقات العنق أن تحد من الوصول أو تُنشئ منطقة وسم أكثر عملية من الغلاف. تتطلب بعض المشاريع دعامة بسيطة؛ بينما تتطلب مشاريع أخرى أداة دوارة أو موجهة للحفاظ على اتساق العمق وشكل الكتابة بين الدفعات. لذا، ينبغي أن يصف دليل استخدام الآلة إعداد الوسم بالكامل، وليس رأس الوسم فقط.
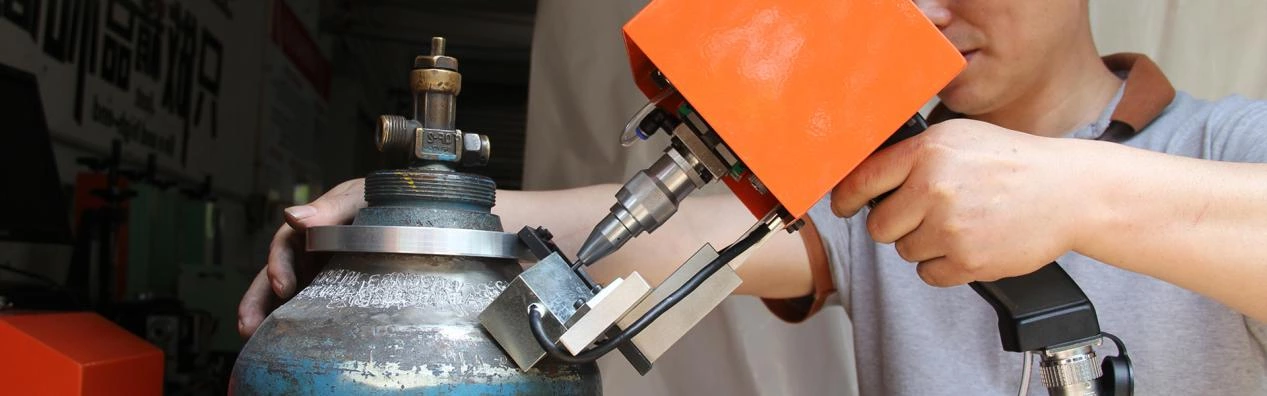
- استخدم مسارًا محمولًا باليد عندما تكون الأسطوانات كبيرة أو يصعب نقلها أو مثبتة بالفعل في الموقع.
- استخدم محطة عمل أو محطة مدعومة عندما تكون قابلية التكرار وسرعة الفحص واتساق أداء المشغل أكثر أهمية من حرية الحركة.
- استخدم دعامة دوارة أو موجهة عندما يكون موضع العلامة أو انحناؤها يجعل التدحرج غير المنضبط محتملاً.
- تحقق من زاوية اقتراب المشغل وإمكانية الوصول البصري قبل الموافقة على تصميم التركيب.
بالنسبة للمشترين الذين يقومون بتقييم مكونات المحطة، فإن القسم المخصص صفحة قلم تحديد النقاط الهوائية يُعد هذا المكان المناسب لمقارنة إعدادات الإنتاج المستقرة مع مسارات الخدمة الميدانية الأكثر مرونة.
4. سير العمل الموصى به من التحضير إلى الإغلاق
ينبغي وصف عملية أسطوانات الغاز القوية بأنها سير عمل متكامل، وليس مجرد قائمة بالآلات. يمنح سير العمل هذا فرق الإنتاج والصيانة والجودة نفس التوقعات.
- قم بإعداد الأسطوانة وتأكد من العائلة الصحيحة وحالة المادة ومنطقة علامة الهدف.
- قم بتثبيت الأسطوانة في الدعامة أو التركيب المخطط له وتأكد من التحكم في الدوران قبل بدء عملية وضع العلامات.
- قم بتحميل تنسيق المحتوى المعتمد وتحقق من التسلسل التسلسلي أو إدخال إمكانية التتبع قبل الجزء الأول.
- قم بتشغيل وصفة العملية المعتمدة لعائلة الأسطوانات هذه، وافحص الكود الأول بصريًا ووظيفيًا.
- أثناء الإنتاج، تحقق من وضوح القراءة، وثبات الموضع، وأي علامة على انحراف التركيب أو تآكل القلم.
- في نهاية عملية التشغيل، قم بتسجيل الدفعة المكتملة، وتنظيف المحطة، وفحص حالة المواد الاستهلاكية، واترك الآلة في حالة توقف آمنة.
تُعدّ آلية العمل هذه مهمة لأن مشاريع الأسطوانات غالباً ما تفشل بسبب ثغرات تنفيذية صغيرة: كأن يتحرك موضع الدعم، أو يضع المشغل علامة قريبة جداً من الحافة، أو لا يتم توثيق فحص الجزء الأول. تبدو هذه المشكلات وكأنها أعطال في الآلة، لكنها في الحقيقة مشكلات في تعريف العملية.
5. فحوصات الجودة التي تمنع الثقة الزائفة
ينبغي أن تكون فحوصات جودة وضع العلامات على أسطوانات الغاز دقيقة وواضحة. قد لا تستوفي العلامة المعايير إذا بدت مقبولة من مسافة بعيدة، أو إذا انحرف محتواها عند الانحناء، أو فقد تباينه بعد إعادة طلاءه، أو لم يتطابق مع مسح التتبع الخاص بالعميل. لذا، يجب أن توضح خطة الجودة ما يتم فحصه وعدد مرات الفحص.
- تأكد من أن العلامة موجودة في الموقع والاتجاه المعتمدين على الأسطوانة أو حلقة العنق.
- تحقق من سلسلة الأحرف كاملة، وليس فقط الحرف الأول والأخير.
- تحقق من إمكانية القراءة بعد عملية التنظيف أو المعالجة أو إعادة الطلاء المتوقعة عندما يكون ذلك جزءًا من حالة الاستخدام.
- قم بمراجعة الأجزاء الأولية وأجزاء التغيير كلما تغيرت التركيبة أو المشغل أو عائلة الأسطوانات.
- احتفظ بصور العينات وقطع الاختبار المحددة لموافقة العميل ولطلبات التكرار.
6. يجب مراعاة وقت التوقف والسلامة عند اتخاذ قرار الشراء
دليل المشتري غير مكتمل إذا اقتصر على الحديث عن العلامة وتجاهل التشغيل اليومي. يجب أن تُقيّم مشاريع وضع العلامات على الأسطوانات أيضًا وقت التوقف والسلامة. إذا توقف خط الإنتاج في كل مرة يحتاج فيها أحد الدعامات إلى تصحيح يدوي، فسيُلام النظام حتى لو كانت جودة العلامة جيدة. إذا لم تتحكم المحطة بوضوح في وضعية المشغل، أو مناولة القطع، أو إجراءات الإيقاف، فإن أخطاء السلامة الصغيرة ستتحول إلى مشاكل متكررة.
- اختر أسلوب تثبيت يقلل من إعادة التموضع ويتجنب الدوران غير المستقر أثناء الإنتاج.
- حدد كيفية قيام المشغلين بتحميل وتفريغ الأسطوانات الثقيلة أو غير المنتظمة دون اللجوء إلى المناولة الارتجالية.
- افحص القلم، ونقاط اتصال الدعم، وقابلية قراءة الكود كجزء من عملية التوقف الروتينية، وليس فقط بعد الشكاوى.
- قم بتوثيق إجراءات إيقاف التشغيل النظيفة حتى يرث فريق العمل التالي محطة عمل جاهزة وآمنة.
نادراً ما تظهر هذه التفاصيل في قوائم الآلات العامة، لكنها تؤثر بقوة على ما إذا كان المصنع سيشهد إمكانية تتبع مستقرة أو إعادة عمل متكررة.
7. جدول مقارنة سريع للمشترين
| إذا كان مشروعك يبدو هكذا | اتجاه الاختيار | ما الذي يجب التحقق منه في العينة؟ |
|---|---|---|
| أسطوانات كبيرة، إعادة تحديد المواقع ميدانياً، نقل صعب | الميل نحو مسار تحديد يدوي أو مرن للغاية | سهولة وصول المشغل، واتساق الكود فيما يتعلق بالانحناء، وبيئة العمل في موقع الخدمة |
| إنتاج دفعي مع رموز تتبع متكررة | التحيز نحو محطة مدعومة مع تحديد المواقع المتحكم فيه | استقرار التجهيزات، وتكرار الدفعات، والفحص الأولي، ووقت التوقف عند تغيير المنتج |
| حلقة العنق أو منطقة التحديد المقيدة | الميل نحو تصميم يعطي الأولوية لزاوية الوصول وتصميم الدعم | خلوص الرأس، وتناسق موقع العلامة، ورؤية المشغل أثناء عملية المحاذاة |
| إعادة الطلاء أو التعامل القاسي بعد وضع العلامات | التحيز نحو خطة العمق المثبتة على التشطيب الأسطواني الدقيق | سهولة القراءة بعد الاستخدام المتوقع لاحقًا، وليس فقط التباين الفوري |
8. اطلب توصية عملية
إذا كنت تبحث عن آلة لتعليم أسطوانات الغاز، فأرسل صورًا للأسطوانات، ومساحة التعليم المطلوبة، ومحتوى الرمز المطلوب، والإنتاج اليومي المتوقع، وما إذا كان تركيب دوار أو حامل مناسبًا. هذا يُمكّن الفريق من اقتراح عملية مُلائمة من حيث العمق والانحناء وإمكانية التتبع ووقت التشغيل، بدلًا من الاعتماد على طلب عام من الكتالوج.
الأسئلة الشائعة للمشترين
هل ينبغي عليّ اختيار الآلة بناءً على قطر الأسطوانة فقط؟
لا. القطر مهم، لكن القرار الحقيقي يعتمد أيضًا على مساحة العلامة، والعمق المطلوب، وحالة طلاء الأسطوانة، ومحتوى التتبع، وإمكانية الوصول إلى التركيبات، وما إذا كان الخط يحتاج إلى اتساق الدفعات أو مرونة ميدانية.
هل العلامات الأعمق أفضل دائماً لأسطوانات الغاز؟
لا. يجب أن تبقى العلامة قابلة للقراءة بعد النقل وإعادة الطلاء والتداول، ولكن العمق المفرط قد يُبطئ دورة الحياة أو يُسبب تشوهًا غير ضروري. ينبغي على المشترين تحديد هدف المتانة أولًا، ثم اختبار عينة من العمق الأدنى الثابت.
متى يكون استخدام جهاز دوار أو جهاز دعم أمراً لا غنى عنه؟
إذا كان موقع الرمز يقع على غلاف منحني أو حلقة عنق أو نقطة دعم غير مستقرة، فإن التثبيت عادةً ما يكون جزءًا من العملية وليس ملحقًا. فهو يساعد على حماية سهولة القراءة والتكرار وسلامة المشغل.
ما الذي ينبغي على المشتري إرساله قبل طلب التوصية؟
أرسل صورًا للأسطوانة، ونوع المادة، ومساحة العلامة، وتنسيق المحتوى، والإنتاج اليومي المتوقع، وطريقة المعالجة، وما إذا كان المصنع يقبل تركيبًا دوارًا أو دعامة. هذه التفاصيل تقلل من الحاجة إلى التجربة والخطأ، وتجعل ملاحظات العينة مفيدة.