اتصل بنا
تحديد العلامات باستخدام تقنية الدق النقطي للصمامات: ما هو العمق المطلوب للعلامة؟
تتطلب الصمامات المستخدمة في التطبيقات الصناعية، مثل النفط والغاز الطبيعي والهندسة الكيميائية وتوليد الطاقة ومعالجة المياه، تعريفًا دائمًا. يجب أن يظل الرقم التسلسلي للصمام ونوع المادة ورقم الفرن ودرجة الضغط ومعلومات الشركة المصنعة واضحة ومقروءة طوال دورة حياة الصمام.
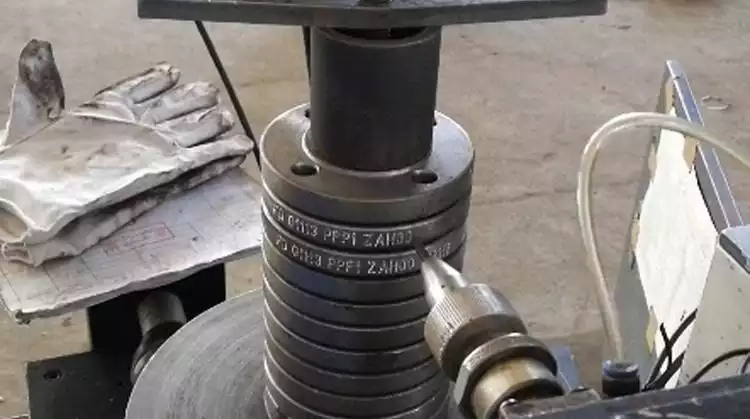
آلة وسم نقطة يُعدّ هذا الأسلوب مناسبًا تمامًا لمثل هذه الظروف. فهو يستخدم مثقبًا صلبًا لإنشاء عدة تجاويف قابلة للتحكم على سطح المعدن، مما يُنتج علامة تعريف دائمة لا تتلاشى بسهولة. مع ذلك، عند وضع العلامات على المكونات الرئيسية كأجسام الصمامات، لا يعني عمق التجاويف بالضرورة جودة أفضل. يجب أن تكون العلامة واضحة، ومقاومة للتآكل، ولا ينبغي أن تُسبب تشوهًا غير ضروري لقطعة العمل أو تُضيف إجهادًا إضافيًا.
متطلبات وضع العلامات على الصمامات والتطبيقات الشائعة
تُعنى عملية وضع العلامات على الصمامات بشكل أساسي بتحديد الهوية وتتبعها. قد يمر الصمام بمراحل الصب والتشكيل والفحص والتجميع والاختبار والتركيب، لذا فإن تحديد الهوية الدائم يساعد المصنّعين والمستخدمين النهائيين على ربط المكون المادي بسجلات الإنتاج والفحص الخاصة به.
بحسب نوع الصمام، ومتطلبات العميل، ومعايير الصناعة المعمول بها، يمكن أن تتضمن معلومات العلامات الشائعة ما يلي:
- اسم الشركة المصنعة أو هويتها
- حجم الصمام وفئة الضغط
- الصف المادي
- رقم التسخين أو الذوبان
- رقم سري
- رمز الطراز أو المنتج
- معلومات التصنيع
- مصفوفة البيانات أو رموز التتبع الأخرى
علامة نقطة القلم يُعد هذا الأسلوب مناسبًا تمامًا لهذه التطبيقات لأن العلامة تُشكّل فعليًا داخل المعدن بدلًا من طباعتها على السطح. وهذا ما يجعله ملائمًا للبيئات الصناعية حيث قد تتعرض الملصقات أو العلامات التعريفية القائمة على الحبر للتلف أو يصعب قراءتها.
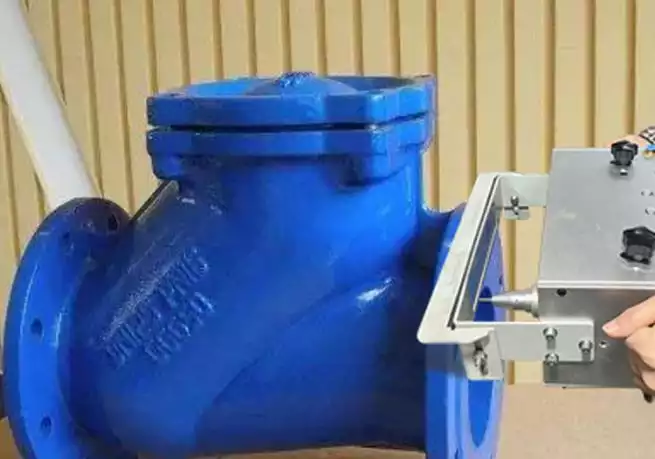
يمكن استخدام هذه التقنية أيضًا على مكونات وأشكال هندسية مختلفة للصمامات. وبحسب إعدادات الإنتاج، قد يقوم المصنّعون بوضع علامات على أجسام الصمامات، أو حوافها، أو أغطيتها، أو أجزاء معدنية أخرى. بالنسبة للصمامات الكبيرة، يجب أن يوفر نظام وضع العلامات وترتيب تثبيت القطع سهولة الوصول والاستقرار الكافيين أثناء عملية وضع العلامات.
بالنسبة للمصنعين الذين يتعاملون مع مواد وأحجام صمامات مختلفة، تُعدّ القدرة على ضبط معايير الوسم بالغة الأهمية. فالإعداد الذي يُعطي نتيجة جيدة على صمام ما قد لا يكون مناسبًا لصمام آخر.
ما هو العمق المناسب لوضع علامة الدق على الصمام؟
لا يوجد عمق كتابة موحد يناسب جميع الصمامات. يعتمد العمق المناسب على المادة، وشكل المكون، وموقع الكتابة، ومتطلبات الأحرف، ومستوى الثبات والوضوح المطلوب.
المبدأ الأساسي واضح ومباشر: يجب أن تكون العلامة عميقة بما يكفي لتبقى واضحة ودائمة، ولكن ليس أعمق من اللازم.
ما الذي يؤثر على عمق العلامات؟
هناك عدة عوامل يمكن أن تؤثر على العمق المناسب لعلامة الدق بالنقاط.
الخامة
تختلف استجابة الفولاذ الكربوني والفولاذ المقاوم للصدأ والفولاذ السبائكي ومواد الصمامات الأخرى للصدمات الميكانيكية. ويمكن أن تؤثر الصلابة وحالة السطح على مظهر وعمق كل انبعاج.
سمك الجدار
يُعد سُمك الجزء المراد وضع العلامة عليه عاملاً مهماً آخر يجب مراعاته. فأسلوب وضع العلامات المناسب لجسم صمام سميك قد لا يكون مناسباً لجزء رقيق. لذا، ينبغي على المصنّعين تقييم موقع وضع العلامة قبل ضبط معايير الماكينة.
تحديد موقع العلامة
لا تتساوى جميع أجزاء الصمام في الأهمية الهندسية. عند وضع علامات على المكونات التي تحتوي على ضغط، يجب تجنب أي تشوه غير ضروري في السطح. لذا، ينبغي مراعاة موقع العلامة بالتزامن مع تصميم المكون والمتطلبات ذات الصلة.
حجم الأحرف وسهولة القراءة
لا تتطلب الأحرف الأكبر بالضرورة علامات أعمق. فارتفاع الحرف، والمسافة بين النقاط، وقوة الضغط، وسرعة الكتابة، كلها عوامل تساهم في وضوح التعريف النهائي.
قوة التأثير
تحدد قوة الارتطام مدى قوة ضرب القلم للسطح. فالقوة المفرطة قد تُحدث انبعاجات أعمق من اللازم، بينما قد تؤدي القوة غير الكافية إلى علامات يصعب قراءتها أو التحقق منها.
العمق لا يعني بالضرورة الأفضل
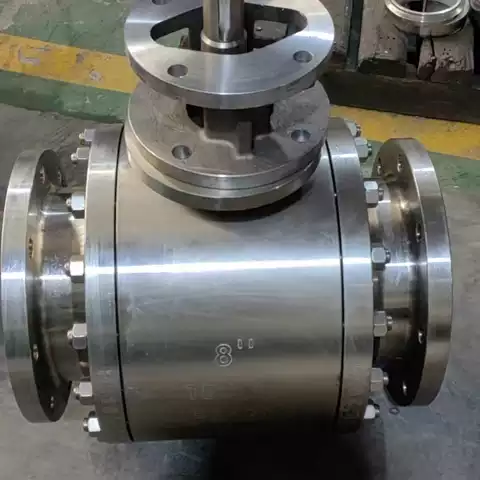
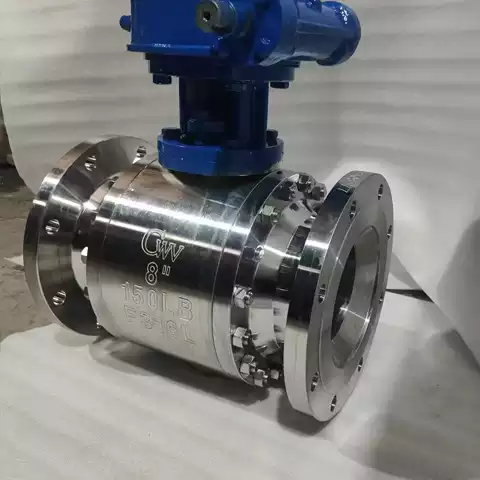
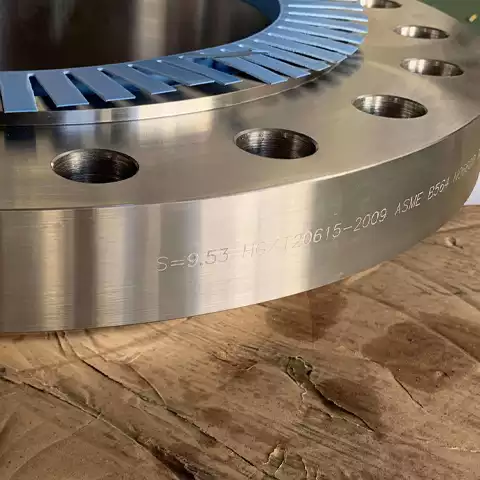
فيما يخص وضع العلامات على الصمامات، لا ينبغي أن يكون الهدف هو إنشاء أعمق تجويف ممكن. بل الأفضل هو إيجاد توازن بين ثبات العلامة، وسهولة قراءتها، والتحكم في تشوه المادة.
يُعدّ هذا الأمر بالغ الأهمية عند وضع علامات على مكونات الصمامات التي تحتوي على ضغط. ينبغي اختيار عملية وضع العلامات الميكانيكية والتحقق من صحتها وفقًا لمتطلبات المواد والهندسة الخاصة بالمكون.
قد تؤثر معايير الصناعة أيضًا على طريقة وضع العلامات وموقعها. على سبيل المثال، يتضمن معيار API 6D متطلبات لتحديد الصمامات، ويعترف بطرق وضع العلامات منخفضة الإجهاد لمكونات الصمامات المناسبة. مع ذلك، لا ينبغي للمصنعين تفسير ذلك على أنه متطلب عالمي لعمق نقطة التثبيت لكل صمام.
يتمثل أحد الأساليب العملية في إجراء اختبارات وضع العلامات على عينات من المواد أو أجزاء الإنتاج قبل تحديد المعايير النهائية. يُمكن لهذا الاختبار التأكد من بقاء الأحرف واضحة بما يكفي بعد عمليات المناولة والتشطيب وغيرها من عمليات التصنيع، مع تجنب أي تأثيرات قاسية غير ضرورية.
في الإنتاج، ينبغي بالتالي التعامل مع العمق كجزء واحد من عملية وضع العلامات الشاملة بدلاً من كونه المقياس الوحيد لجودة وضع العلامات.
اختيار آلة تعليم النقاط لتصنيع الصمامات
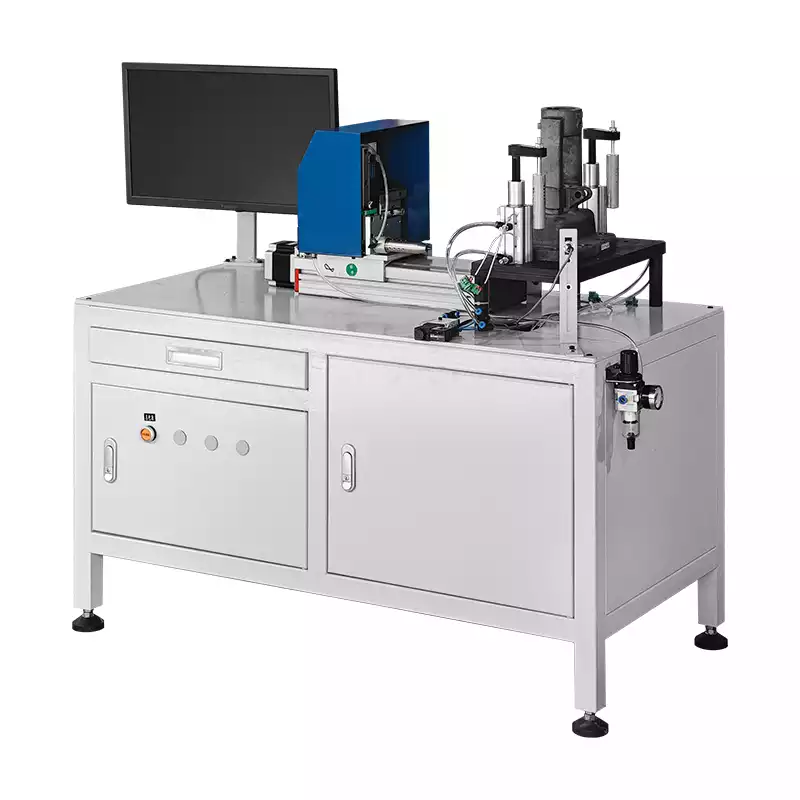
اختيار آلة تعليم الصمامات بتقنية النقش بالنقاط لا يقتصر الأمر على البحث عن الآلة ذات التأثير الأقوى فحسب، بل يجب أن تتوافق المعدات مع أبعاد الصمام ومادته وموقع العلامات ومتطلبات التعريف.
التحكم في قوة وعمق وضع العلامات
تمنح الآلة ذات معايير الوسم القابلة للتعديل المصنعين تحكمًا أكبر عند العمل مع مواد وأحجام صمامات مختلفة.
يُعدّ هذا الأمر مفيدًا بشكل خاص عندما يتعامل خط الإنتاج نفسه مع مكونات من الفولاذ المقاوم للصدأ، أو الفولاذ الكربوني، أو الفولاذ السبائكي. فبدلاً من استخدام إعداد واحد عالي الأداء لكل قطعة، يمكن للمشغلين تحديد معايير مناسبة لكل تطبيق.
كما تساعد عملية وضع العلامات الخاضعة للرقابة في الحفاظ على الاتساق بين الصمامات الفردية، وهو أمر مهم عندما تكون الأرقام التسلسلية أو أرقام الدفعات أو رموز التتبع بحاجة إلى أن تظل موحدة عبر دفعة الإنتاج.
منطقة وضع العلامات وحجم الصمام
ينبغي أن يؤثر الحجم والشكل المادي للصمام أيضًا على اختيار الآلة.
بالنسبة لمكونات الصمامات الصغيرة، قد يوفر نظام الوسم القياسي بالنقاط مساحة عمل كافية. أما أجسام الصمامات أو حوافها الأكبر حجماً فقد تتطلب مساحة وسم أكبر، أو تجهيزات مناسبة، أو تصميمًا مخصصًا لوضع قطع العمل الأكبر حجماً.
تتطلب الأسطح المنحنية أو غير المنتظمة عناية خاصة عند تحديد موضعها. يجب أن يبقى رأس الطباعة محاذيًا للسطح بشكل صحيح لضمان تشكيل النقاط بشكل متناسق وبقاء الأحرف الناتجة قابلة للقراءة.
التعرف و التتبع
يُعد نوع المعلومات المراد وضع علامة عليها اعتبارًا آخر. فقد يحتاج مُصنِّع الصمامات إلى وضع علامة على رقم الطراز أو الرقم التسلسلي فقط، بينما قد يتطلب تطبيق آخر رمز مصفوفة البيانات الذي يحتوي على معلومات الإنتاج.
يمكن لآلة الوسم بالنقاط المناسبة أن تدعم تنسيقات وسم مختلفة، بما في ذلك:
- الأحرف الأبجدية الرقمية
- الأرقام التسلسلية
- الشعارات
- أرقام الأجزاء
- أرقام التسخين
- رموز مصفوفة البيانات
للتصنيع بكميات أكبر، وضع العلامات الآلي كما يمكن أن يقلل ذلك من إدخال البيانات يدويًا ويحسن الاتساق. ويمكن دمج نظام الوسم مع معدات الإنتاج أو نظام التتبع بحيث تُنقل المعلومات المتغيرة تلقائيًا إلى آلة الوسم.
في نهاية المطاف، ليست الآلة المناسبة بالضرورة هي تلك القادرة على إنتاج أعمق علامة. ففي صناعة الصمامات، يُعدّ الخيار الأفضل هو نظام يوفر قوة نقش كافية، وتحديدًا دقيقًا للمواقع، ومعايير قابلة للتعديل، وجودة نقش موثوقة للمواد والمكونات المحددة التي يتم إنتاجها.
من خلال التحقق من صحة عملية وضع العلامات قبل الإنتاج واختيار المعدات المناسبة لهندسة الصمام ومتطلبات التتبع، يمكن للمصنعين تحقيق تعريف دائم مع الحفاظ على التحكم في العلامات واتساقها.