Probleemoplossing van lae merkdiepte in pneumatiese puntpenmerkmasjiene
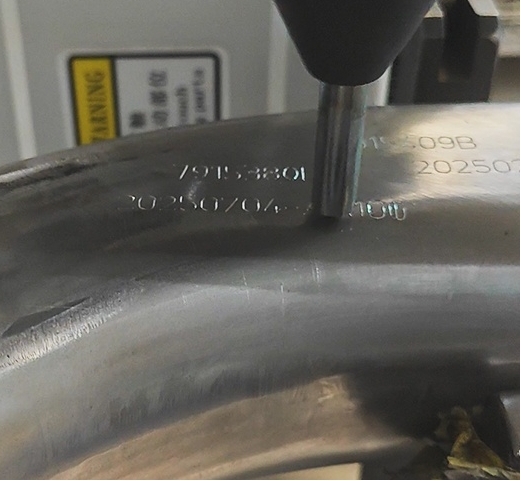
Wanneer die pneumatiese punt peen merk masjien versuim om die verwagte merkdiepte te bereik, sal die gevolglike kettingreaksie binnekort op die produksielyn manifesteer: die tweedimensionele Data Matrix-kode kan nie geskandeer en herken word nie, die karakters word heeltemal bedek tydens die daaropvolgende poeierspuitproses, en lei selfs direk daartoe dat die werkstuk as ongekwalifiseerd in die kwaliteitstelseloudit beoordeel word.
In die oorgrote meerderheid van industriële toepassings, die onvoldoende of inkonsekwente merkdiepte word nie veroorsaak deur groot toerustingfoute nie, maar eerder deur besonderhede soos die gastoevoerstelsel, slytasie van die merk naald/meganiese komponente, belyning van die spelingsruimte, en die tydsinstellings van die sagteware. Hierdie gids bied jou 'n sistematiese probleemoplossingsraamwerk om jou te help om die probleem van onvoldoende merkdiepte vinnig te identifiseer en op te los.
Vinnige Diagnostiese Matriks vir Dot Peen Merkdiepte
Gebruik hierdie vinnige diagnostiese tabel om die oorsaak te verfyn voordat u die merkkop oopmaak of die stelselparameters aanpas.
| Simptoom / Inspeksiegebied | Waarskynlike oorsaak | Aanbevole regstellende aksie |
| Lugdruk wissel tydens merk | Verstopte luglyn, verstopte filter of lae toevoer | Maak die FRL-filter skoon; verhoog die toevoerlyn se deursnee; stel die statiese druk op 0.5 – 0.6 MPa. |
| Karakters is vaag, wyd of stomp | Verslete, gebarste of dowwe karbiedstylpunt | Inspekteer die hoek van die styluspunt (90 grade of 120 grade); slyp of vervang die styluspen. |
| Inkonsekwente diepte oor plat dele | Verkeerde afstand of los Z-as-bevestiging | Stel die spelingsafstand terug na 2 – 4 mm; draai die bevestigingsboute vas om speling uit te skakel. |
| Impakkrag daal teen hoë spoed | Stadige solenoïdekleprespons of interne koolstofopbou | Maak die solenoïdekleppoort skoon; vervang die klepkern as die skakelvertraging die perke oorskry. |
| Die kolletjies is vlak ten spyte van hoë lugdruk | Spoed te vinnig gestel in beheerder sagteware | Verlaag merkspoed; verhoog die puntverblyftyd / pulswydte in instellings. |
5 Worteloorsake van Lae Merkdiepte
Indien u masjien nie metaal volgens die vereiste spesifikasie binnedring nie, inspekteer hierdie vyf kritieke areas in volgorde.
stap 1: Onvoldoende lugdruk en dinamiese drukval (0.4 – 0.6 MPa)
- Voorste kompressor gastoevoer -> Fokus op die toets van die dinamiese drukval van die FRL pneumatiese triplex-eenheid op die oomblik van merk.
- FRL-filterdrukreguleerklep -> Vergelyk en verifieer die verskil tussen die statiese druk en die dinamiese werkdruk.
- Hoëfrekwensie elektromagnetiese klep -> Kontroleer die reaksiespoed van die klep op millisekondevlak en die gladheid van die uitlaat.
- Merk die kopsilinder/naaldmou -> Verifieer en kalibreer die 2-4 mm gaping tussen die naaldpunt (Afstandsafstand).
- Kontroleer die FRL pneumatiese triplex-eenheid: Kontroleer die status van die filter – reguleerder – oliemistoestel (FRL). Indien die 5-mikron (5 μm) filterelement verstop raak, sal dit uiters hoë weerstand veroorsaak, wat lei tot 'n skielike daling in dinamiese druk tydens deurlopende merk en 'n vermindering in impakkrag.
- Kalibreer die ingestelde toevoerdruk: Stel die toerusting se dinamiese werkdruk presies op 0.4-0.6 MPa (60-90 PSI). Wanneer die werkdruk laer as 0.4 MPa is, sal die daalspoed van die impaknaald en die impakenergie aansienlik afneem.
- Kontroleer die deursnee van die lugbronslang: Die gebruik van 'n slang met 'n binnediameter kleiner as 8 mm of 'n oormatig lang toevoerslang sal ernstige vloeiverstoring veroorsaak. Dit word aanbeveel om die slang naby die merkkop te vervang met 'n toegewyde pneumatiese slang met 'n groot diameter en 'n kort reikwydte om onmiddellike hoëvloeitoevoer te verseker.
stap 2: Verslete Karbiedstyluspen en Moegheidsterugkeerveer
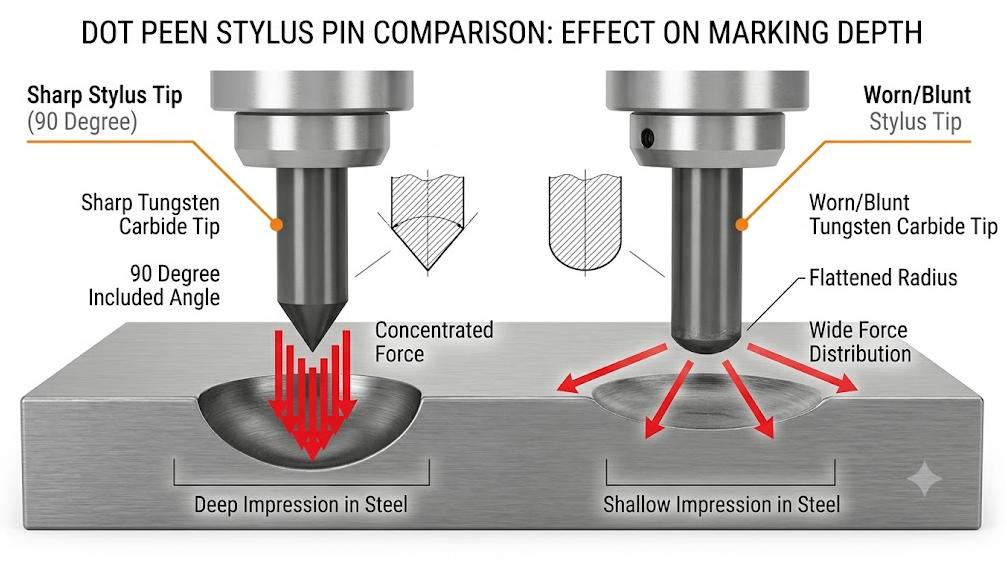
Die wolframkarbied merk naald moet miljoene hoëfrekwensie- en hoësterkte-impakte weerstaan. Met verloop van tyd sal die fisiese slytasie van die naaldpunt die geometriese vorm van die impakkontakoppervlak verander, waardeur die impakenergie aansienlik geabsorbeer en versprei word.
- Kontroleer en korrigeer die geometrie van die naaldpunt: Verwyder die merknaald en gebruik 'n vergrootglas om die toestand van die naaldpunt waar te neem. 'n Afgeronde of gebarste naaldpunt sal die impakkrag oor 'n groter oppervlakte versprei, wat 'n beduidende afname in die merkdiepte tot gevolg sal hê. Die wolframkarbiednaaldpunt moet hergeslyp word tot die fabrieksingestelde hoek (gewoonlik 90° vir diep struktuurmerk; gewoonlik 120° vir dun plaatmerk).
- Toetsing van die werkverrigting van die interne terugveer: Indien die terugveer moegheidsbreuk ondergaan en nie die merknaald vinnig terug na sy oorspronklike posisie kan trek nie, sal dit lei tot vertraagde herposisionering, dubbele impakhalo's of sleepskrape, wat veroorsaak dat die algehele merkindruk vlakker word. Indien duidelike spoelvervorming of elastiese kragvermindering in die veer waargeneem word, moet dit onmiddellik vervang word.
- Diep skoonmaak van die binneste holte van die merknaaldmou: Metaalstof en klein skyfies is geneig om binne die holte van die merknaaldmou op te hoop. Nadat die merknaald verwyder is, gebruik skoonmaakmiddel om die interne onsuiwerhede weg te was en droog dit deeglik af. Moenie hoëviskositeit smeervet binne die geleidingsnaaldmou aanwend nie, aangesien dik vet viskose weerstand sal veroorsaak, wat die hoëfrekwensie-impakspoed van die merknaald ernstig sal belemmer.
Stap 3: Verkeerde afstandsafstand
Die gapingafstand (dit wil sê die afstand tussen die naaldpunt in die volledig ingetrekte toestand en die oppervlak van die werkstuk) bepaal of die merknaald sy piekspoed op die oomblik van impak kan bereik.
- Oormatige gaping (groter as 5 mm): Die merknaald het sy maksimum verlenging bereik tydens die ledige slag, en die kinetiese energie begin afneem voordat dit die metaal tref.
- Onvoldoende gaping (minder as 1.5 mm): Die merknaald tref die werkstuk voortydig voordat die piekdruk in die silinderkamer bereik is.
Oplossing: Pas die hoogte van die Z-as aan, en beheer die speling tussen die naaldpunt en die werkstuk streng binne die reeks van 2 mm tot 4 mm. Maak terselfdertyd seker dat die werkstuk stewig vasgeklem is om die energieverlies wat deur merkresonansie veroorsaak word, heeltemal uit te skakel.
Stap 4: Hoëfrekwensie-solenoïdeklepvertraging of -verstopping
Die hoëfrekwensie elektromagnetiese klep beheer die frekwensie van die saamgeperste lugpulse wat aan die merksilinder gelewer word. Soos die lewensduur van die elektromagnetiese klep toeneem, sal die interne rubberseëls verouder en uitsit, en die opgehoopte olieslyk sal die glyreaksiespoed van die klepkern aansienlik vertraag.
- Diagnose van elektromagnetiese klepresponsvertraging: Wanneer die merkspoed (merkfrekwensie) verhoog word, as die merkdiepte aansienlik vlakker word, dui dit daarop dat die elektromagnetiese klep nie in staat is om vinnige skakeling onder hoëfrekwensie-gaspulse te bewerkstellig nie, wat lei tot ernstige beheervertraging.
- Inspeksie- en herstelmaatreëls: Verwyder die elektromagnetiese klep en gebruik 'n professionele elektroniese kontakreiniger om die klepgang en klepkern af te spoel. Indien waargeneem word dat die interne seëls verslyt of vervorm het, moet die elektromagnetiese klepsamestelling direk vervang word, en 'n hoëspoed-respons elektromagnetiese klep wat spesifiek ontwerp is vir hoëfrekwensie-merkwerk, moet verkies word.
Stap 5: Sagtewareparameterwanpassing
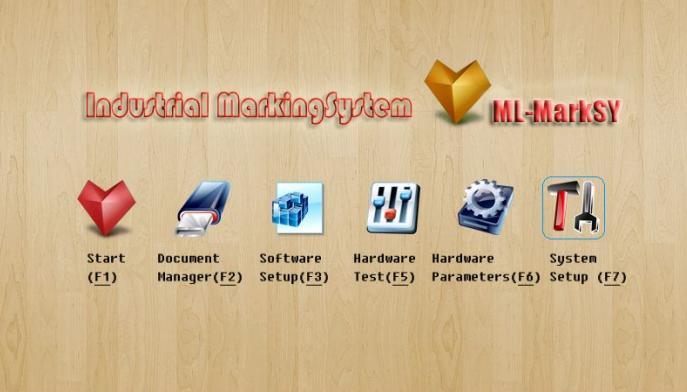
Onbehoorlike instelling van die bewegingsparameters binne die bewegingsbeheerder (soos die Thorx-stelsel) kan ook verhoed dat die pneumatiese impakslag ten volle vrygestel word.
- Merkspoed (voertempo): Indien die X/Y-as-bewegingsmeganisme na die volgende koördinaatpunt beweeg voordat die silinder volledig uitgestrek is en die slaan voltooi is, sal dit die huidige merkslag met geweld onderbreek. Dit word aanbeveel om die voerspoed met 15% tot 20% te verminder om te toets of die merkdiepte verbeter het.
- Pulsduur / Verblyftyd (Dwell Time): Verleng die verblyftydparameter van die solenoïdeklep met 2 ms tot 5 ms. Hierdie aksie verseker dat die saamgeperste lug genoeg tyd het om die silinderkamer volledig te vul voordat die klep oorskakel na uitlaat, waardeur die volledige vrystelling van impakenergie gewaarborg word.
As jy die puntfrekwensie of pulstydsberekening op jou beheerder moet aanpas, kyk na ons Thorx-beheerderhandleidings en sagteware-aflaaie bladsy vir presiese parameterinstellings.
Voorkomende Onderhoud Kontrolelys om Merkdiepte te Verseker
Om te verhoed dat die merkdiepte geleidelik afneem tydens gebruik, word dit aanbeveel om die volgende kerninspeksie-items in die daaglikse en weeklikse roetine voorkomende onderhoudsprosedures (PM) van die werkswinkel in te sluit:
Daaglikse stelselinspeksie voor skof (voor elke skof begin)
Afvoer van pneumatiese kondensaatwater: Druk die handmatige dreineerklep aan die onderkant van die waterbeker van die FRL pneumatiese triplex-eenheid om die opgehoopte water heeltemal te dreineer, wat verhoed dat vog die interne elektromagnetiese kleppe en silinders binnedring en korrodeer.
Verifieer die dinamiese werkgasdruk: Voer een keer 'n merktoets uit, neem waar en bevestig dat die drukmeter stabiel bly teen 0.5 MPa tot 0.6 MPa onder die merklas.
Bevestig die stewigheid van die werkstukklemming: Maak seker dat die werkstuk stewig in die toebehore vasgeklem is – enige geringe verplasing, elastiese vervorming of resonansie van die werkstuk tydens die impakproses sal die impakenergie aansienlik absorbeer.
Weeklikse meganiese onderhoud oor naweke (weeklikse afskakeling vir onderhoud)
Diep skoonmaak van die merknaald en naaldmouholte: Verwyder die bevestigingsmoer, haal die harde legering-merknaald uit en gebruik 'n droë en stofvrye lap om die binnewand van die naaldmou af te vee en die opgehoopte metaalrommel deeglik te verwyder.
Kontroleer die geometriese integriteit van die naaldpunt: Onder sterk lig, ondersoek die punt van die karbiednaald noukeurig om te identifiseer of daar enige geringe afskilfering, afgeronde hoeke wat plat word, of abnormale slytasie is.
Lugdigtheidstoetsing vir pneumatiese stelsels: Wend seepwater aan naby die pneumatiese vinnige aansluiting en die uitlaatpoort van die solenoïdeklep. Dit help om klein luglekkasies vinnig te identifiseer en uit te skakel, wat die verborge verswakking van die stelsellugdruk voorkom.
Kry vervangingsonderdele en gratis tegniese ondersteuning
Indien die merkdiepte, nadat die bogenoemde probleemoplossingstappe in volgorde voltooi is, steeds nie aan die prosesvereistes voldoen nie, kan die toerusting ernstige slytasie van die merknaaldsamestelling, verswakking van die hoëfrekwensie elektromagnetiese klepprestasie, of hardeware-vlakfoute in die aandrywerbord hê.
Voel asseblief vry om kontak ons tegniese ingenieurspan te eniger tyd vir een-tot-een aanlyn diagnostiese ondersteuning; jy kan ook direk die verharde allooi-merknaalde, hoëfrekwensie elektromagnetiese kleppe en verwante pneumatiese kernkomponente bestel wat streng deur die oorspronklike fabriek getoets is!